


 英语
 中文简体
 西班牙语
 阿拉伯语

Una planta de calzado trasladó su laminador de punteras de malla EVA a una red de copoliamida y perdió parte de su velocidad de línea esa misma tarde. El vínculo era más fuerte, la máquina no. Nada en el material cambió excepto su química, y la química establece la ventana de procesamiento mucho antes de que establezca la resistencia.
La química de los adhesivos termofusibles es el estudio de cómo se mezcla un polímero termoplástico con resinas, ceras y estabilizadores adherentes para que la mezcla se derrita, humedezca una superficie y se fije en una unión de carga a medida que se enfría. No hay disolvente que evaporar ni reacción de reticulación que esperar. La temperatura hace todo el trabajo, razón por la cual un termofusible puede unirse en menos de un segundo y volver a fundirse años después.
La recompensa práctica es estrecha y específica: la polaridad del polímero, la viscosidad de la masa fundida, la velocidad de cristalización y la estabilidad térmica explican casi todos los enlaces débiles, las líneas lentas y las fallas de calor del verano que probablemente encontrará.
Contenido
- Lo que realmente controla la química del adhesivo termofusible
- Las cuatro partes de una formulación termofusible
- EVA, PA, PES y TPU: en qué se diferencian las familias de polímeros
- Polaridad y energía superficial: por qué fallan los enlaces en el primer metro
- Viscosidad en estado fundido, peso molecular y tiempo abierto
- Cristalinidad, punto de reblandecimiento y resistencia al calor
- Estabilidad térmica: qué sucede durante un turno de ocho horas
- Cómo especificar un adhesivo termofusible sin un título en química
- Preguntas frecuentes
- ¿El adhesivo termofusible tiene la misma química que una barra de pegamento?
- ¿Por qué un bono se mantiene en invierno y fracasa en verano?
- ¿Los adhesivos termofusibles necesitan disolvente o curado?
- ¿Se pueden mezclar dos adhesivos termofusibles para obtener propiedades intermedias?
- ¿Qué significa el tiempo abierto en la práctica?
Lo que realmente controla la química del adhesivo termofusible
La química establece cuatro propiedades a la vez y se enfrentan entre sí.
- Humectación y adherencia. La masa fundida debe extenderse sobre el sustrato y rellenar sus microrugosidades en la fracción de segundo disponible en una línea en funcionamiento. Una mala humectación deja una unión que parece completa y falla con cargas bajas.
- Fuerza cohesiva. Una vez solidificado, el adhesivo debe resistir el pelado y el corte sin desgarrarse internamente.
- Resistencia al calor. La unión debe mantener su forma cerca de la temperatura de servicio sin deslizarse bajo carga constante.
- Tiempo de apertura y velocidad configurada. El tiempo abierto es la ventana entre la aplicación y la pérdida de adherencia; La velocidad establecida determina la rapidez con la que se puede manipular la articulación.
Empuja cualquiera de estos y otros movimientos. Un polímero más duro y resistente al calor generalmente necesita una olla más caliente y una línea más rápida. Un tiempo abierto más prolongado suele significar una unión final más suave. Esa compensación es todo el problema de ingeniería.
Las cuatro partes de una formulación termofusible
Un adhesivo termofusible es una mezcla, no un solo polímero. Cuatro ingredientes realizan cuatro trabajos diferentes.
| Componente | acción típica | Función | ¿Qué cambia si lo cambias? |
|---|---|---|---|
| Polímero base (EVA, PA, PES, TPU, PO) | 40-60% | Proporciona la cohesión, el punto de fusión y la polaridad del enlace. | Establece toda la familia de actuaciones; Pequeños cambios mueven la resistencia al calor y la flexibilidad. |
| resina pegajosa | 20-40% | Mejora la humectación y la adherencia en caliente, reduce la viscosidad a la misma temperatura | Más resina significa mejor agarre pero un tiempo abierto más corto y un punto de reblandecimiento más bajo. |
| cera | 10-25% | Reduce la viscosidad, controla la velocidad establecida y bloquea la adherencia después del enfriamiento. | Más cera significa un fraguado más rápido y un material más barato, pero una resistencia más débil a las altas temperaturas. |
| Estabilizador y antioxidante | 0,1-1% | Retarda la oxidación de la masa fundida en el recipiente y en la boquilla. | Demasiado poco significa que la carbonización, el olor y la viscosidad se desvían durante un turno largo. |
Cambie una fila y al menos dos de las cuatro palancas de rendimiento anteriores se moverán con ella. Por este motivo, una formulación no puede juzgarse únicamente por su ficha técnica.
EVA, PA, PES y TPU: en qué se diferencian las familias de polímeros
El polímero base decide la familia, y la familia decide casi todo lo demás, incluida la ventana de procesamiento y la banda de precios.
| familia | Base química | Rango típico de fusión y aplicación | Más fuerte en | cuidado con |
|---|---|---|---|---|
| EVA | Copolímero de etileno-acetato de vinilo; El contenido de acetato de vinilo establece la polaridad. | Suaviza 60-90 °C, aplicado 120-180 °C | Papel, cartón, películas, embalajes en general, bajo costo. | Fluencia por encima de 60-70 °C, mala resistencia al aceite y a los plastificantes |
| PA (copoliamida) | Poliamida construida a partir de diaminas y diácidos. | Funde 100-160 °C, se aplica 160-200 °C | Resistencia al calor, resistencia al aceite y plastificantes, textiles, adornos para automóviles | Absorción de humedad durante el almacenamiento, ventana de procesamiento estrecha, precio más alto |
| PES (copoliéster) | Copoliéster a base de ácido tereftálico y dioles. | Funde 110-160 °C, se aplica 150-200 °C | Resistencia al calor y a la hidrólisis, unión textil y metálica, bajo olor. | Necesita más energía para derretirse, existe riesgo de hidrólisis si se almacena húmedo |
| TPU | Poliuretano a partir de diisocianato y poliol. | Funde 90-130 °C, se aplica 130-180 °C | Elasticidad, flexibilidad a bajas temperaturas, alta resistencia al pelado de tejidos y plásticos | Sensible a la humedad, mayor costo de materia prima, disciplina de secado más estricta |
| PO (poliolefina amorfa) | Copolímero de propileno y etileno, esencialmente apolar. | Funde 90-140 °C, se aplica 140-180 °C | Polipropileno y polietileno, de bajo olor y aptos para contacto con alimentos. | No unirá sustratos polares sin un tratamiento previo de la superficie. |
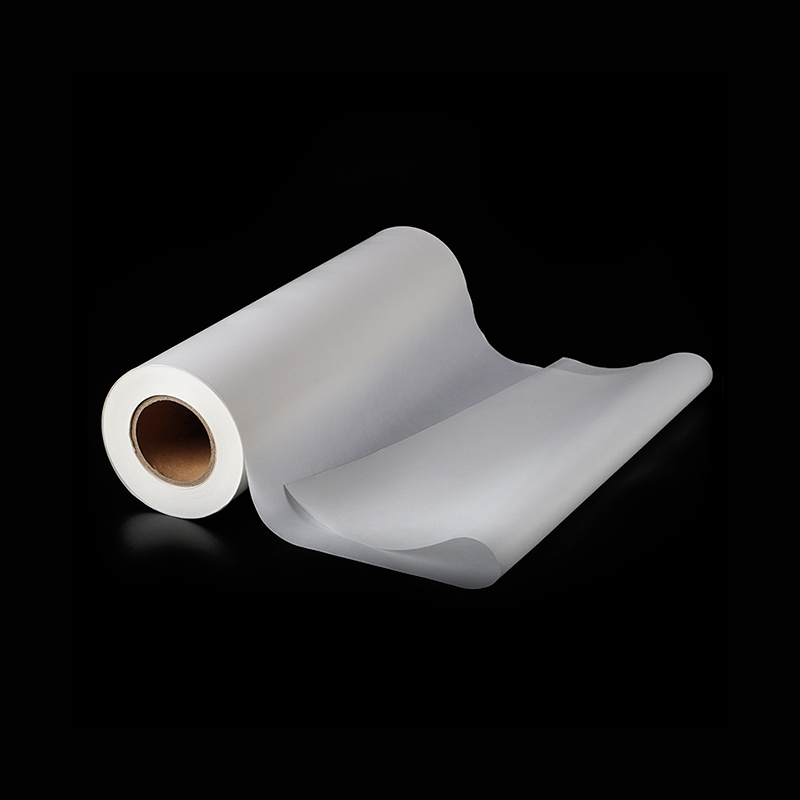
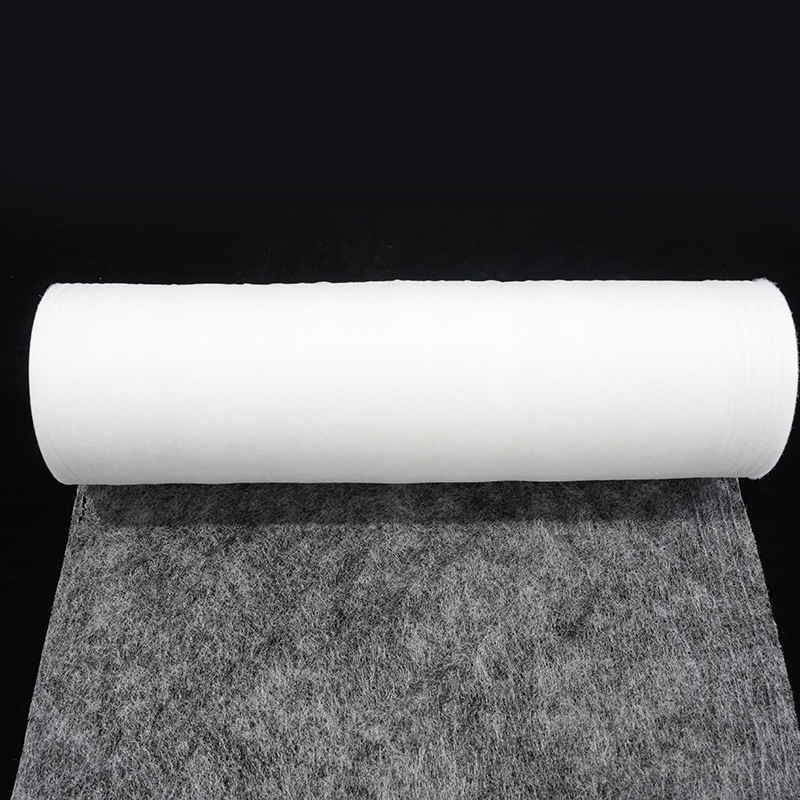
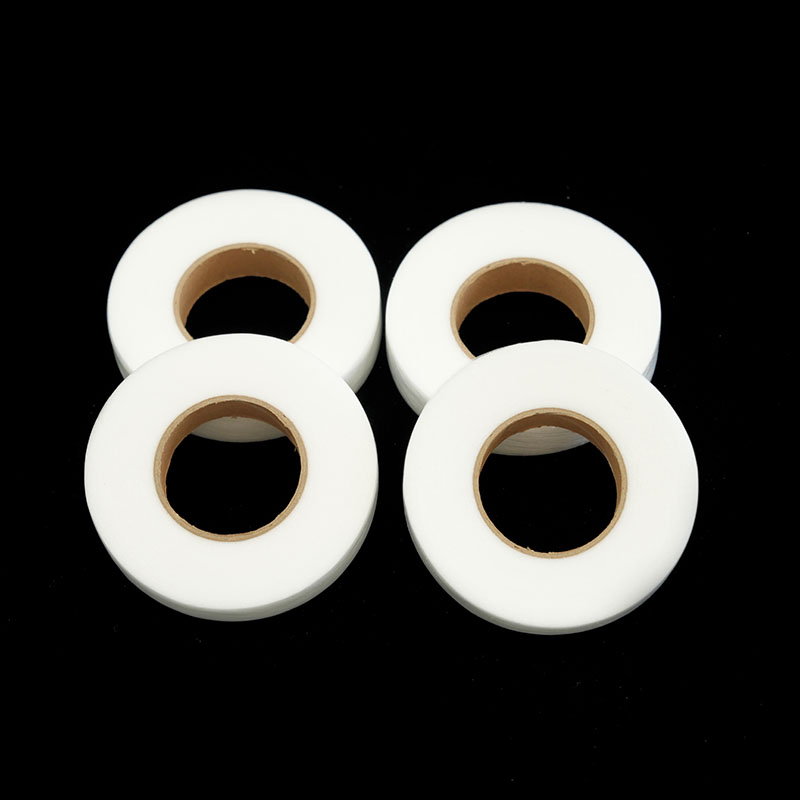 Serie de películas de malla web adhesivas termofusibles PA Esta serie web de PA cubre formatos de disco cortado y rollo, además de opciones de punto de fusión, gramaje, patrón de malla y ancho para el pegado de textiles, calzado, automóviles y muebles. Ver producto →
La forma física importa tanto como la familia. La misma copoliamida se puede suministrar en forma de película, malla o polvo. Las películas son adecuadas para la laminación plana, las bandas son adecuadas para capas porosas o transpirables y los polvos son adecuados para piezas tridimensionales, uniones puntuales y procesos en los que el adhesivo se esparce sobre una superficie antes de aplicar calor.
Polaridad y energía superficial: por qué fallan los enlaces en el primer metro
La adhesión comienza con la humectación, y la humectación es una cuestión de polaridad. Una masa fundida sólo se propaga sobre una superficie que atrae.
| sustrato | Carácter superficial | química preferida | nota practica |
|---|---|---|---|
| Papel y cartón | Polar, alta energía superficial. | EVA, PES | Ruta de unión más rápida y económica; El tiempo abierto es la principal variable. |
| película de mascota | Moderadamente polar | PES, copoliéster | Observe la contracción y la tensión a temperaturas de aplicación más altas |
| Polipropileno y polietileno | No polar, aproximadamente 30 mN/m | PO, o adhesivo polar con tratamiento corona | El PP sin tratar rechazará el derretimiento polar por muy caliente que esté |
| PVC plastificado | Plastificante polar pero migratorio | PA | El plastificante suaviza las uniones de EVA durante meses, no días |
| Acero y aluminio | Alta energía superficial, capa de óxido. | PES, Pensilvania | Aquí la limpieza importa más que la química |
| Tejido de algodón y poliéster. | polares, porosos | PES, Pensilvania, TPU | Los grados en polvo penetran el tejido; Las películas pueden matar de hambre la línea de unión. |
Cuando un proveedor culpa a la máquina por una unión débil, la primera pregunta que debe hacerse es si la masa fundida realmente mojó la superficie. Un ángulo de contacto que se puede ver con una gota de adhesivo fundido sobre el sustrato real indica más que cualquier cifra de viscosidad. La misma química polar que hace que los sistemas basados en poliéster sean confiables en textiles también explica por qué las aplicaciones de embalaje rara vez necesitan algo más exótico que EVA.
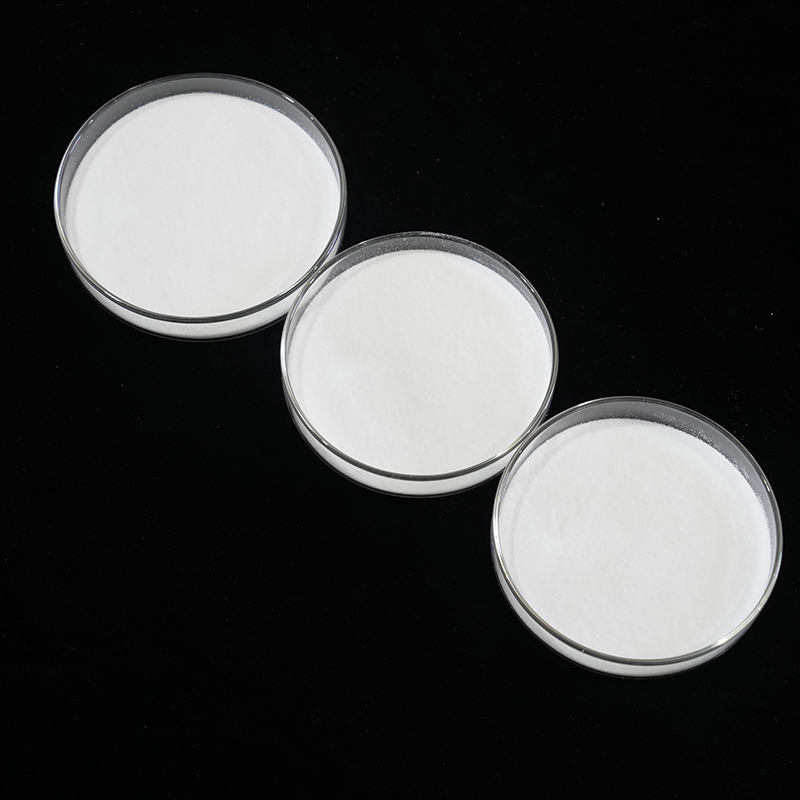 Polvo adhesivo termofusible PES para textiles y compuestos Adhesivo termofusible de copoliéster en polvo para textiles, interiores de automóviles, filtración, materiales para calzado y revestimientos, adecuado para piezas porosas o irregulares donde se necesita una unión activada por calor. Ver producto →
Las piezas porosas e irregulares son la excepción donde ganan los polvos. Un polvo de copoliéster esparcido sobre una espuma, un medio filtrante o un revestimiento interior moldeado puede activarse con calor después del montaje, lo que es imposible con una película ya fijada a un revestimiento antiadherente.
Viscosidad en estado fundido, peso molecular y tiempo abierto
La viscosidad a la temperatura de aplicación, no a temperatura ambiente, es el número que rige la velocidad de su línea.
La distribución del peso molecular controla la brusquedad con que cae la viscosidad a medida que la olla se calienta. Una distribución estrecha proporciona una fusión estable y predecible y un fraguado más nítido; uno amplio es más barato de producir pero se comporta de manera diferente a 150 °C y a 180 °C. La cera reduce la viscosidad sin agregar peso molecular, razón por la cual las formulaciones ricas en cera funcionan rápido y fallan temprano en el servicio en caliente. La resina adhesiva agrega agarre mientras la masa fundida aún está abierta, por lo que la unión se mantiene antes de que se cierre la prensa.
- Una temperatura de aplicación más alta siempre reduce la viscosidad; nunca mejora la resistencia al calor.
- El tiempo abierto se acorta a medida que aumenta la temperatura del sustrato, por lo que un taller de invierno frío y uno de verano caluroso necesitan configuraciones de línea diferentes.
- La adherencia en caliente, no la resistencia final al despegado, decide si una plastificadora rápida puede liberar la tensión antes de tiempo.
Si una línea sólo puede alcanzar 30 m/min con un producto clasificado para 60 m/min, el problema suele ser la capacidad calorífica del sustrato, no el adhesivo.
Cristalinidad, punto de reblandecimiento y resistencia al calor
La resistencia al calor proviene de la cristalinidad, no de la dureza del adhesivo a temperatura ambiente.
Los polímeros amorfos como el EVA se ablandan gradualmente y se arrastran bajo una carga constante, razón por la cual un adhesivo que sobrevive a una prueba de horno a 70 °C aún puede combarse en el interior de un automóvil durante un verano. Las copoliamidas y copoliésteres semicristalinos mantienen su estructura hasta una transición mucho más pronunciada, por lo que un aumento modesto en el punto de fusión produce una gran ganancia en la temperatura de servicio. La calorimetría diferencial de barrido muestra esto directamente: una sola endotermia pronunciada significa un rango de fusión bien definido, mientras que una curva amplia sugiere una mezcla que se ablandará de manera impredecible.
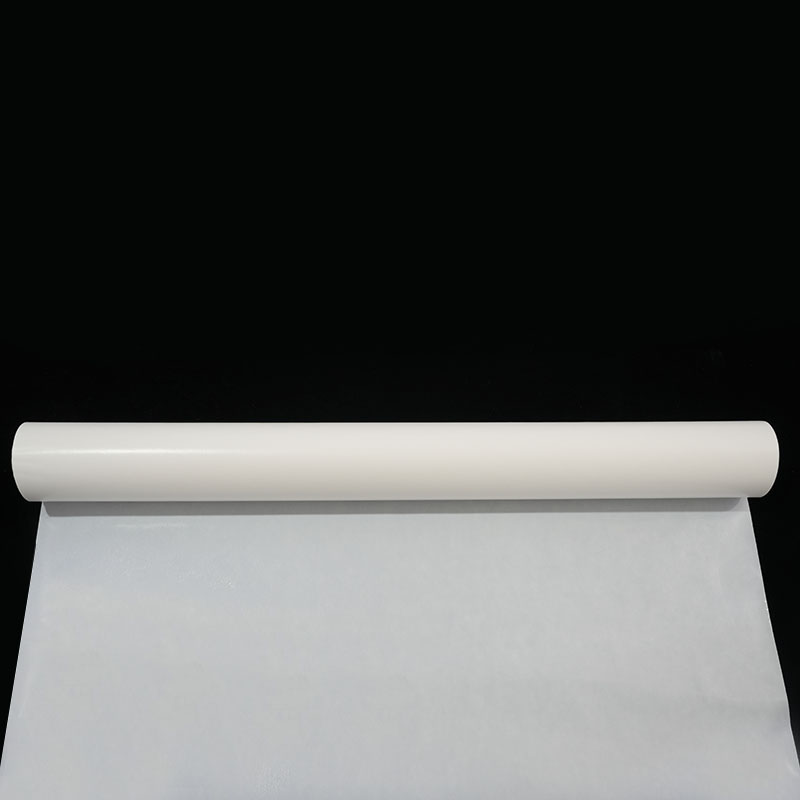
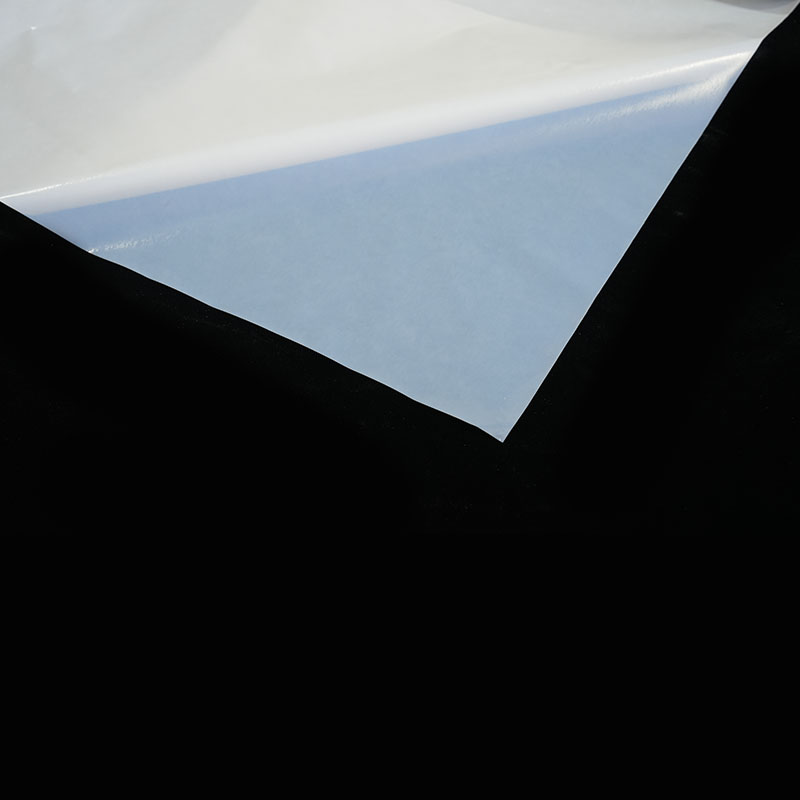 Película adhesiva termofusible de PES con papel de soporte Película de copoliéster con papel antiadherente que se activa con calor para una unión fuerte al metal, plástico y tela; lavable, no elástico y que se funde a 120-130°C. Ver producto →
Para los laminados que deben resistir el lavado, el planchado o las temperaturas del compartimento del motor, la clasificación práctica es EVA por debajo del copoliéster y la copoliamida, con el poliuretano entre ellos dependiendo de la formulación. El oficio es siempre energía: cada avance en la resistencia al calor cuesta la temperatura de la olla, el tiempo de permanencia o ambos.
Estabilidad térmica: qué sucede durante un turno de ocho horas
La química continúa moviéndose después de que se derrite el adhesivo, y de ahí provienen los defectos más confusos.
- Oxidación. El polímero caliente más el aire forma peróxidos y luego geles. El paquete estabilizador gana tiempo; no compra tiempo ilimitado.
- Deriva de viscosidad. Una masa fundida que se espesa a través del cambio cambia el peso y la penetración del recubrimiento sin ningún cambio en la configuración.
- Piel y carbón. El material que queda en la pared del tanque o en el labio de la boquilla se degrada más rápido y finalmente cae en la línea de unión como una partícula dura.
- Humo y olor. Por lo general, es una señal de que la olla se está calentando más de lo que fue diseñada la formulación.
Una simple prueba de retención resuelve la mayoría de los argumentos: mantenga una muestra a la temperatura de trabajo durante ocho horas, luego compare la viscosidad, el color y la formación de piel con una muestra nueva. Bajar la temperatura del recipiente en 10 °C a menudo prolonga la vida útil más que cualquier cambio de aditivo.
Cómo especificar un adhesivo termofusible sin un título en química
Pregunte por el tipo de polímero, la ventana de aplicación y el tiempo de apertura antes de solicitar precio.
- Nombrar los sustratos y cualquier tratamiento superficial que reciban.
- Indique la temperatura de servicio que verá la pieza terminada, incluidos los picos cortos.
- Indique la velocidad de la línea, la presión de la prensa y el tiempo de permanencia.
- Pregunte por la viscosidad a la temperatura de aplicación real, no a una temperatura de referencia.
- Solicite datos de pelado y corte medidos en su sustrato, no en acero.
- Verifique las condiciones de almacenamiento, la vida útil y la sensibilidad a la humedad, especialmente para los grados de poliamida y poliuretano.
Los resultados de las pruebas en acero o en un tejido de prueba estándar le indican cómo se comporta el producto, no cómo se comporta su producto. Un proveedor que realiza pruebas en el sustrato real normalmente identificará el factor limitante más rápido que un informe de laboratorio; Las variables más importantes se revisan en este desglose de los factores que afectan la fuerza de la vinculación.
Preguntas frecuentes
¿El adhesivo termofusible tiene la misma química que una barra de pegamento?
En términos generales sí. Una barra de pegamento es un termofusible a base de EVA con un alto contenido de cera para que se mantenga rígido a temperatura ambiente. Los grados industriales utilizan la misma idea con un control más estricto de la viscosidad, el tiempo abierto y la resistencia al calor.
¿Por qué un bono se mantiene en invierno y fracasa en verano?
Porque el fallo es la fluencia, no la adherencia. Un polímero amorfo se ablanda gradualmente a medida que aumenta la temperatura y la junta se deforma bajo una carga constante. Pasar a una copoliamida o copoliéster semicristalino aumenta la temperatura a la que comienza ese movimiento.
¿Los adhesivos termofusibles necesitan disolvente o curado?
No. El enlace se forma simplemente por enfriamiento, por lo que los termofusibles no contienen compuestos orgánicos volátiles y se pueden volver a fundir. Esto también significa que la resistencia al calor nunca puede exceder el propio comportamiento de ablandamiento del polímero.
¿Se pueden mezclar dos adhesivos termofusibles para obtener propiedades intermedias?
Rara vez con resultados predecibles. Dos polímeros con diferente polaridad y cristalinidad generalmente se separan en fases, lo que genera las debilidades de ambos y las fortalezas de ninguno. En su lugar, cambie de grado.
¿Qué significa el tiempo abierto en la práctica?
Es el tiempo entre la aplicación y el último momento en que el adhesivo aún puede formar unión. Se encoge a medida que aumentan la temperatura ambiente y del sustrato, por lo que es posible que sea necesario revisar un entorno que funciona en enero en julio.
Haga coincidir primero la polaridad, luego la viscosidad, luego la resistencia al calor y la mayoría de los problemas de unión se resuelven en una única causa identificable. Realice la prueba en el sustrato real, a la velocidad real de la línea, con la maceta a la temperatura que realmente usará, y la química dejará de ser abstracta.





Contáctenos