


 英语
 中文简体
 西班牙语
 阿拉伯语

La capa exterior de una chaqueta adherida que pasa una prueba de pelado a 20 °C en el laboratorio aún puede burbujear a lo largo del cuello después de cinco lavados en casa. En la mayoría de las fábricas, se culpa de ese fallo a la máquina laminadora, al operador o al proveedor de la tela. Casi siempre es una decisión química que se toma demasiado pronto, basándose únicamente en el tejido de la cara.
La respuesta corta: elija un adhesivo termofusible para la laminación textil trabajando con cinco entradas en un orden fijo: el segundo sustrato, el adhesivo de su línea que realmente puede funcionar, la ventana de unión a la que la tela puede sobrevivir, las condiciones más duras que enfrentará el laminado terminado y los datos que el proveedor puede probar. Cuando esos cinco se alinean, un grado de precio medio generalmente supera a un adhesivo premium aplicado a la superficie equivocada.
Esas cinco entradas son:
- Par de sustratos — a qué se une el tejido y si esa superficie está revestida, laminada o tratada.
- forma adhesiva — película, banda, polvo o gránulos, elegidos según el método de aplicación de su línea.
- Ventana de vinculación — la temperatura, presión y tiempo de permanencia que su tejido puede tolerar sin sufrir daños.
- Condiciones de uso final — ciclos de lavado, limpieza en seco, envejecimiento por calor, humedad y flexión mecánica.
- Datos verificables — índice de flujo de fusión, ventana de activación, peso adicional y resultados de la prueba de lavado, no garantías verbales.
Contenido
- Qué es realmente un adhesivo termofusible para laminación textil
- Comience con química: EVA, PA, PES o TPU
- Paso 1: Defina el par de unión, no solo la tela de la cara
- Paso 2: haga coincidir la forma del adhesivo con el método de laminación
- Paso 3: coloque la ventana de unión alrededor de la tela, no el adhesivo
- Paso 4: Pruebe en condiciones de uso final, no solo a temperatura ambiente
- Paso 5: Solicite datos antes de solicitar precio
- Fallas comunes en la laminación textil y sus causas fundamentales
- Preguntas frecuentes
- ¿Cuál es el mejor adhesivo termofusible para laminación textil?
- ¿Se puede utilizar el adhesivo termofusible EVA para la laminación textil?
- ¿Cuánto adhesivo necesita un laminado textil?
- ¿Por qué un textil laminado falla después del lavado?
- ¿Pueden los adhesivos termofusibles unir tejidos revestidos o repelentes al agua?
Qué es realmente un adhesivo termofusible para laminación textil
Un adhesivo termofusible para laminación textil es un polímero termoplástico 100 por ciento sólido y sin disolventes que se suministra en forma de película, red, polvo o gránulo, que se funde bajo calor y presión, humedece ambas superficies y se vuelve a solidificar al enfriarse para formar la unión. No hay agua ni disolvente para secar, por lo que la unión se forma en segundos en lugar de horas.
Los textiles son un sustrato exigente para esta clase de adhesivo porque cuatro requisitos se enfrentan entre sí. La unión debe mantenerse a través de lavados repetidos, pero el adhesivo debe permanecer lo suficientemente suave como para que el laminado mantenga su caída. Tiene que sobrevivir al calor, pero el elastano, los tejidos finos y las membranas de PU pueden resultar dañados por las temperaturas que necesitan muchos adhesivos. Tiene que adherirse de forma fiable, pero en un revestimiento de 60 g/m² incluso unos pocos gramos por metro cuadrado de adhesivo adicional son visibles como un parche rígido.
Esa tensión es la razón por la que el mismo adhesivo rara vez se adapta a dos trabajos textiles diferentes, y por la que la selección tiene que comenzar con la química y no con el precio o la disponibilidad.
Comience con química: EVA, PA, PES o TPU
La química, no el precio, establece el límite de rendimiento de una unión de laminación textil. Las cuatro familias de polímeros utilizadas con mayor frecuencia difieren mucho más en la resistencia al lavado, la sensación al tacto y la temperatura de activación que en el costo.
| quimica | Rango de activación | sensación de la mano | Resistencia al lavado y al calor | Trabajos textiles típicos |
|---|---|---|---|---|
| EVA | 70–95 °C | Suave, ligeramente ceroso | Moderado; generalmente limitado a lavados a baja temperatura | Telas no tejidas, espuma sobre tela, grapado temporal, entretelas de bajo costo |
| PA (poliamida) | 110–140 °C | Seco y flexible | Bueno, incluidos los ciclos de limpieza en seco. | Prendas de abrigo, tejidos recubiertos, artículos de cuero, calzado. |
| PES (copoliéster) | 110–150 °C | Crujiente a moderadamente suave | Calidades muy buenas, especialmente resistentes a la hidrólisis. | Entretelas para camisas, textiles técnicos, medios filtrantes, embalajes. |
| TPU | 100–130 °C | Suave, elástica, se recupera bien. | Bien; se mantiene flexible a baja temperatura | Tejidos elásticos, membranas, ribetes elásticos, ropa deportiva. |
Si el producto terminado se va a lavar con frecuencia, comience con PES o PA en lugar de EVA. Si el laminado tiene que estirarse y recuperarse con la prenda, comience con TPU. EVA gana su lugar donde la unión es liviana, el proceso se realiza en frío y el costo por metro cuadrado importa más que la durabilidad del lavado.
Paso 1: Defina el par de unión, no solo la tela de la cara
El segundo sustrato (espuma, membrana, tejido, revestimiento o película) decide la química con más frecuencia que el tejido visible. Una capa de nailon unida a un tejido fino se comporta de manera completamente diferente a la misma capa unida a una espuma de PU de 3 mm, aunque el tejido de la cara sea idéntico.
- Nylon o poliéster a spandex: la unión debe estirarse sin agrietar la capa adhesiva, por lo que se requiere un grado suave y elástico.
- Tejido frontal a membrana de PU o TPU: mantenga la temperatura de activación lo suficientemente baja para proteger la membrana y verifique la migración del plastificante.
- Cáscara tejida a espuma: Espere una línea de unión más gruesa y un peso adicional más alto para unir la superficie de la espuma.
- Tejido revestido o repelente al agua para cualquier cosa: la energía superficial cae bruscamente y la masa fundida puede negarse a humedecerse en absoluto.
- Piel o serraje revestido al forro: La resistencia a la limpieza en seco suele ser más importante que la resistencia al lavado en casa.
Las superficies recubiertas y repelentes al agua son la fuente más común de quejas por "no adherencia". En la práctica, un grado de PA con mejor comportamiento humectante, aplicado después de un tratamiento de corona ligera o plasma, resuelve más de estos casos que simplemente aumentar la temperatura. Puede ver el conjunto más amplio de pares de enlaces descendentes en la página aplicaciones de laminación de tejidos textiles página.
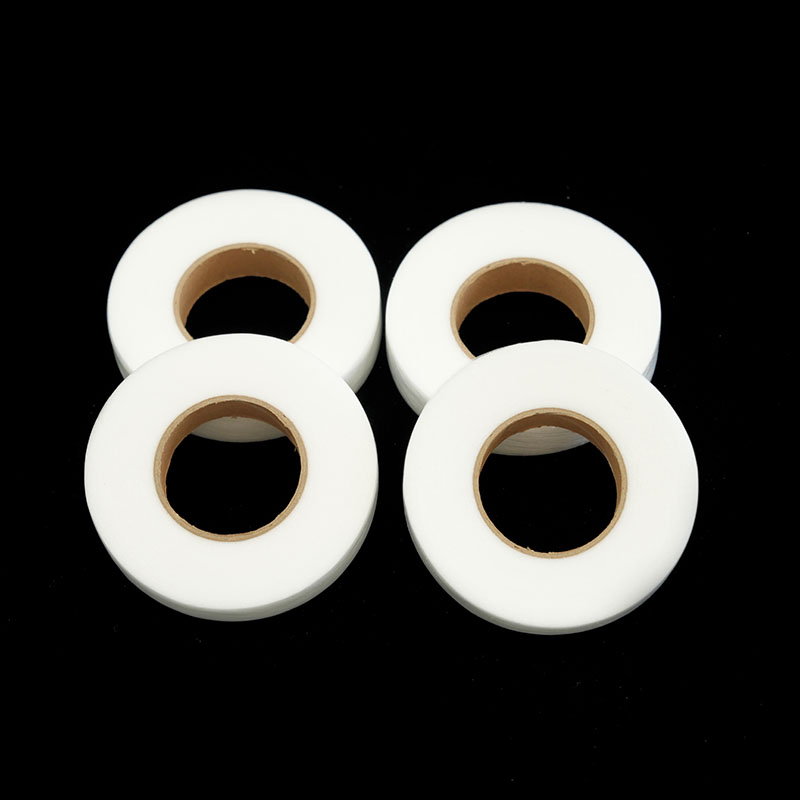 Fabricantes de bandas adhesivas termofusibles PA Disco de corte convencional PA banda adhesiva termofusible Introducción del producto: Disco de corte convencional PA banda adhesiva termofusible es un fabricante de material adhesivo termofusible... Ver producto →
Paso 2: haga coincidir la forma del adhesivo con el método de laminación
Elija la forma que su línea puede ejecutar antes de elegir el grado, porque la forma determina la cobertura, la transpirabilidad y cuánto control del proceso necesita. Una película y un polvo del mismo polímero no son intercambiables en la producción.
| Form | Método de aplicación típico | Peso adicional | donde gana |
|---|---|---|---|
| Película termofusible, con o sin papel antiadherente. | Prensa plana, calandria continua, laminadora de rodillos | 20–200 g/m² | Unión de toda la superficie, espesor uniforme, control de proceso simple |
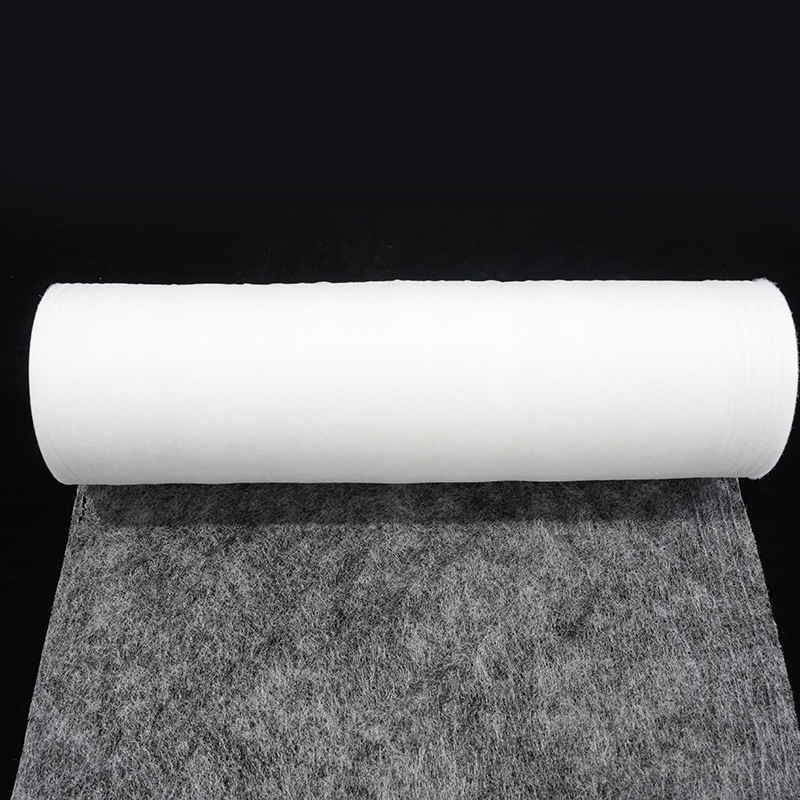
| Red termofusible (malla) | Calandria, horno de aire caliente, prensa plana | 8–60 g/m² | Laminados transpirables, tacto suave, baja adición, unión por puntos |
| Polvo termofusible | Recubrimiento disperso, impresión de puntos en polvo | 8–30 g/m² | Sin línea de pegamento visible, alta transpirabilidad, producción de entretela |
| Gránulos y pellets | Recubrimiento por extrusión, aplicación de boquillas y puntos. | Dependiente del proceso | Altas velocidades de línea, patrones de puntos estructurados |
La solución habitual es aplicar una capa de polvo esparcido cuando el cliente no puede ver ni sentir ninguna línea de adhesivo y cuando el laminado aún debe respirar después de pegarlo. Un grado de copoliéster suele ser el punto de partida más seguro para las entretelas lavadas porque combina una baja adición con una fuerte resistencia a la hidrólisis.
 PES Polvo adhesivo termofusible Introducción del producto: El polvo adhesivo termofusible de PES es un nuevo tipo de adhesivo termofusible de polímero respetuoso con el medio ambiente producido mediante una reacción de polimerización. Como p... Ver producto →
Paso 3: coloque la ventana de unión alrededor de la tela, no el adhesivo
El adhesivo debe alcanzar su ventana de activación con la menor exposición posible del tejido al calor. Aumente la temperatura solo hasta que se complete la unión, luego deténgase: el calor adicional no compra nada y daña el elastano, las membranas y los acabados de las superficies.
- Mantenga las mezclas de elastano y las membranas de PU por debajo de aproximadamente 140 °C siempre que el grado del adhesivo lo permita.
- Las configuraciones típicas de cama plana para la unión de redes son de 0,2 a 0,4 MPa (2 a 4 bar) con 8 a 20 segundos de permanencia, ajustadas al peso de la tela.
- Observe la tolerancia de la cara del rodillo: una variación de más de ±5 °C en todo el ancho de trabajo produce un borde débil y un borde demasiado adherido.
- Aumente la velocidad de la línea antes de aumentar la temperatura cuando sea necesario aumentar la producción, luego vuelva a verificar la resistencia al pelado.
Cuando la tela es sensible al calor pero la unión aún tiene que estirarse, una película elástica delgada con papel antiadherente brinda más control que una red pesada, porque la capa antiadherente le permite manipular y colocar el adhesivo sin necesidad de pegarlo previamente.
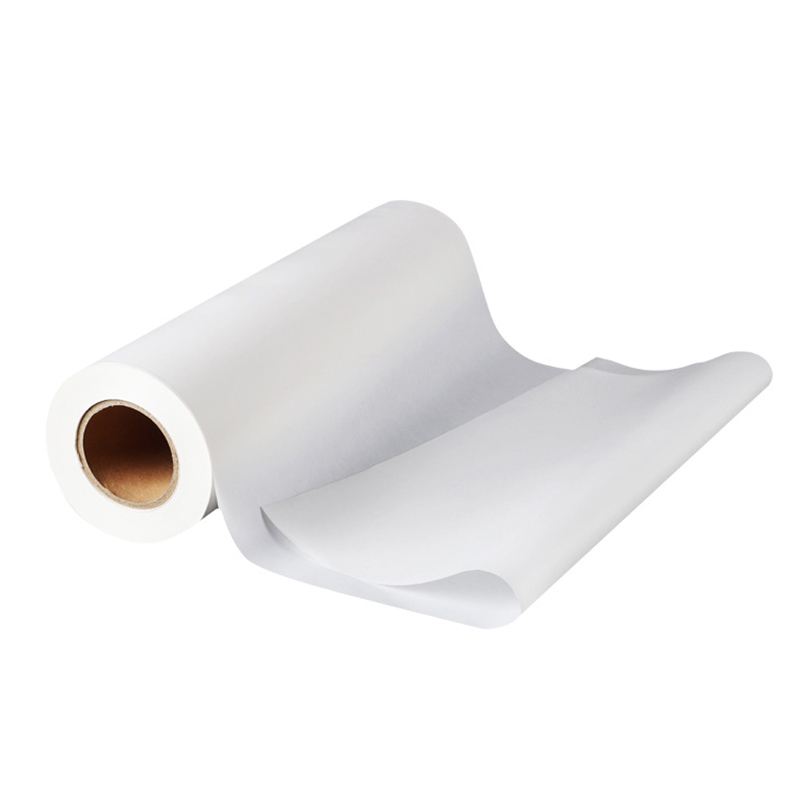 Película adhesiva termofusible de TPU con elasticidad del papel posterior Introducción del producto: Esta película adhesiva termofusible de TPU con elasticidad del papel de soporte tiene propiedades adhesivas respetuosas con el medio ambiente, que no solo persiguen una b... Ver producto →
Paso 4: Pruebe en condiciones de uso final, no solo a temperatura ambiente
Los datos de exfoliación a temperatura ambiente son una herramienta de detección, no una evidencia. Una calidad que alcanza 8 N/25 mm en banco y 1 N/25 mm después de tres lavados ha fallado y sólo el lavado lo revelará.
- Pruebas de pelado en T (por ejemplo, ISO 11339 o ASTM D1876) a 23 °C como punto de referencia.
- Repita la prueba de pelado después de cinco lavados en casa a 40 °C más secado en secadora, que es el peor de los casos realistas para la ropa.
- Añade un ciclo de lavado industrial a 60 °C para ropa laboral, uniformes y textiles de alquiler.
- Ejecute tres ciclos de limpieza en seco donde se lavará en seco la prenda o accesorio.
- Agregue envejecimiento por calor (comúnmente 24 horas a 70 °C) para interiores de automóviles y cualquier componente expuesto a la luz solar.
- Agregue una verificación de humedad o hidrólisis para envío y almacenamiento tropical.
Si los resultados varían entre ejecuciones con la misma configuración, la causa suele ser el proceso y no el polímero; el Factores que afectan la fuerza de unión. Vale la pena revisarlos antes de cambiar de grado.
Paso 5: Solicite datos antes de solicitar precio
Un proveedor que no puede enviar una hoja de datos con el índice de flujo de fusión, la ventana de activación y los resultados de la prueba de lavado costará más en las pruebas que cualquier diferencia de precio en la factura. Solicite lo siguiente antes de realizar un pedido al por mayor:
- Caudal de fusión o viscosidad a una temperatura determinada, para que pueda predecir el flujo a la velocidad de su línea.
- Temperatura mínima y máxima de activación con tiempo de permanencia recomendado.
- Rango de peso adicional con resistencia al pelado medida en cada extremo de ese rango.
- Resistencia al pelado antes y después del lavado, con el ciclo de lavado descrito en detalle.
- Dimensiones del rollo o de la hoja, tolerancia de espesor y especificación del papel antiadherente.
- Documentos de cumplimiento para el mercado de destino, además de vida útil y condiciones de almacenamiento.
Fallas comunes en la laminación textil y sus causas fundamentales
La mayoría de los problemas de laminación se dividen en cinco patrones repetibles, y cada uno apunta a una decisión tomada en la etapa de selección y no en la máquina.
| fracaso | Causa raíz habitual | Acción correctiva |
|---|---|---|
| Delaminación después de algunos lavados. | Productos químicos de baja resistencia al lavado utilizados en un producto lavado | Pase a un grado PES o PA, luego vuelva a realizar la prueba después de cinco lavados |
| Sensación rígida y como de cartón | Peso adicional excesivo o película de superficie completa donde funcionaría una red | Reducir el peso adicional; cambiar a una forma web o en polvo |
| El adhesivo se filtra hasta la cara. | Viscosidad demasiado baja o presión del rodillo demasiado alta | Seleccione un grado de mayor viscosidad y reduzca la presión. |
| No se adhiere sobre tejidos revestidos o repelentes al agua. | Energía superficial demasiado baja para que la masa fundida se humedezca. | Agregue tratamiento corona o plasma, o elija un grado con mejor humectación |
| Humo, olor y unión inestable. | Exceso de temperatura en el tanque de fusión, horno o rodillo | Apriete el control de temperatura y vuelva a verificar la permanencia con la velocidad de la línea. |
Preguntas frecuentes
¿Cuál es el mejor adhesivo termofusible para laminación textil?
No existe una única mejor calificación. PES y PA son las opciones generales más sólidas para textiles lavados o lavados en seco, mientras que TPU es el mejor punto de partida cuando el laminado tiene que estirarse y recuperarse. La respuesta correcta es el grado que coincida con su par de sustratos, su ventana de unión y sus condiciones de uso final.
¿Se puede utilizar el adhesivo termofusible EVA para la laminación textil?
Sí, y suele ser la opción más económica para telas no tejidas, unión de espuma a tela y pegado temporal. Su limitación es la durabilidad: los bonos de EVA generalmente se adaptan a lavados a baja temperatura y productos livianos en lugar de prendas lavadas con frecuencia.
¿Cuánto adhesivo necesita un laminado textil?
Lo suficiente para formar una línea de unión continua en los puntos de tensión y nada más. Las bobinas suelen tener una densidad de 8 a 60 g/m² y los polvos, de 8 a 30 g/m², mientras que las películas de superficie completa comienzan con unos 20 g/m². El aumento del peso añadido aumenta la resistencia al pelado hasta cierto punto, y luego añade principalmente rigidez y coste.
¿Por qué un textil laminado falla después del lavado?
Predominan tres causas: una química adhesiva con insuficiente resistencia al lavado, agua que penetra la línea de unión a través de un borde abierto y flexión mecánica que fatiga una unión ya debilitada por el calor o el detergente. La química correcta y un borde correctamente cerrado resuelven la mayoría de los casos.
¿Pueden los adhesivos termofusibles unir tejidos revestidos o repelentes al agua?
Pueden, pero la superficie suele necesitar ayuda. Los acabados y revestimientos repelentes al agua reducen la energía superficial para que la masa fundida no se moje. El tratamiento corona o plasma, una velocidad de línea más baja para extender el tiempo de humectación o un grado de poliamida con mejor comportamiento de humectación normalmente restaurarán una unión confiable.
La elección de un adhesivo termofusible para la laminación textil se reduce a filtrar los candidatos a través de cinco preguntas en orden: cuál es el segundo sustrato, qué forma puede ejecutar la línea, qué calor puede resistir la tela, qué condiciones cumplirá el producto terminado y qué datos de prueba puede mostrar el proveedor. Responda antes de que el precio entre en la conversación y la etapa de muestra deje de ser un juego de adivinanzas. Envíe su par de sustratos, objetivo adicional y requisitos de lavado a un proveedor que los confirmará con los valores medidos; ese único paso evita la mayoría de las fallas descritas anteriormente.





Contáctenos