


 英语
 中文简体
 西班牙语
 阿拉伯语

Respuesta corta: se puede unir polipropileno (PP) con adhesivo termofusible, pero los productos estándar de EVA, PES o PA de uso general generalmente fallan en el PP sin tratar. La solución práctica es utilizar un termofusible a base de poliolefina, añadir un tratamiento superficial como corona, llama o plasma, o elegir un grado compatible con PP desde el principio. Esta guía explica por qué el PP se comporta de manera diferente, cómo comparar la química de los adhesivos, qué parámetros de proceso son importantes y cómo probar un adhesivo candidato antes de que llegue a producción.
Contenido
- Por qué el polipropileno es un sustrato difícil para los adhesivos termofusibles
- ¿Qué química del adhesivo termofusible se adhiere realmente al polipropileno?
- Tratamiento de superficies y parámetros de proceso que hacen que la unión de PP sea confiable
- Adaptación de la forma del producto a su línea de unión de polipropileno
- Cómo probar y calificar un adhesivo termofusible en PP
- Errores comunes y riesgos de compra
- Preguntas frecuentes
Por qué el polipropileno es un sustrato difícil para los adhesivos termofusibles
El polipropileno es difícil de unir porque su energía superficial es menor que el umbral de humectación de la mayoría de los adhesivos termofusibles. El PP sin tratar generalmente mide alrededor de 29 a 31 dinas/cm, mientras que muchos termofusibles de EVA, PA y PES necesitan un sustrato cercano a 35 a 38 dinas/cm para extenderse y formar una línea de unión continua. El PP también es apolar, por lo que ofrece pocos grupos polares con los que pueda interactuar el adhesivo. Su alta cristalinidad provoca una rápida recristalización al enfriar, lo que limita la difusión de la cadena polimérica a través de la interfaz. Los aditivos como agentes deslizantes, agentes desmoldantes y modificadores de impacto pueden migrar a la superficie y crear una capa límite débil. El resultado suele ser una unión que parece aceptable al principio pero falla después del envejecimiento por calor, la humedad o la carga de pelado.
| sustrato | Aprox. energía superficial (dyn/cm) | Humectación mediante termofusible estándar de EVA, PA o PES | nota practica |
|---|---|---|---|
| Polipropileno, sin tratar | 29–31 | pobre | Requiere adhesivo de grado PP o tratamiento de superficie. |
| Polietileno, sin tratar | 30–32 | pobre | Comportamiento de baja energía similar al PP |
| ABS | 38–42 | bueno | Sustrato de unión termofusible común |
| mascota | 41–44 | bueno | Las redes de PES y PA se unen bien |
| Aluminio, limpio | 45 | Excelente | A menudo se utiliza como esparcidor de calor. |
| madera o papel | 40–60 | bueno | Las superficies porosas añaden manipulación mecánica |
¿Qué química del adhesivo termofusible se adhiere realmente al polipropileno?
Los termofusibles a base de poliolefina brindan la adhesión de PP sin tratar más confiable; PA y TPU pueden funcionar después del tratamiento de la superficie, mientras que EVA y PES estándar suelen ser malas opciones. La polialfa olefina amorfa, a menudo llamada APAO o APO, está formulada con una química que se asemeja al PP y puede humedecer superficies de baja energía. Algunos termofusibles reactivos de poliuretano también funcionan bien, pero curan con humedad y se comportan de manera diferente a los termofusibles tradicionales. Los termofusibles de PA ofrecen buena resistencia al calor y flexibilidad, pero su adhesión al PP sin tratar suele ser, en el mejor de los casos, aceptable. Los termofusibles de TPU proporcionan elasticidad y son útiles para laminados flexibles, especialmente cuando la superficie de PP ha sido activada. PES y EVA son rentables en sustratos polares como PET, algodón y papel, pero no son la primera opción para PP. La siguiente tabla resume cómo se comparan las químicas comunes.
| quimica | PP sin tratar | Después de corona, llama o plasma | Notas |
|---|---|---|---|
| APAO o poliolefina | bueno | Excelente | Diseñado para superficies de baja energía. |
| PA, poliamida | pobre to fair | bueno | bueno heat resistance; flexible grades vary |
| PES, poliéster | pobre | Regular a bueno | A menudo se utiliza en PET, no en PP. |
| EVA | pobre | Feria | Bajo costo, baja temperatura. |
| TPU | pobre to fair | bueno | Elástico, bueno para laminados flexibles. |
| PUR, reactivo | Regular a bueno | Excelente | Curado por humedad, no un termofusible clásico |
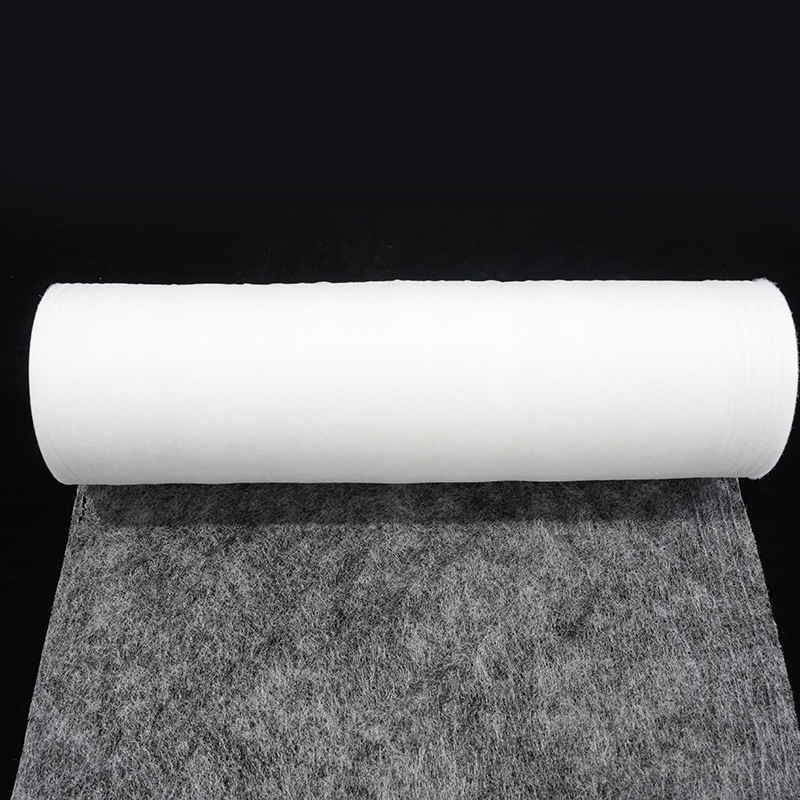
 Banda adhesiva termofusible de PA en rollo completo para unión resistente al calor Red de malla de poliamida termoplástica en forma de rollo completo, que ofrece transpirabilidad y lavabilidad; Adecuado para compuestos de PP activados que necesitan resistencia al calor, flexibilidad y procesamiento limpio en línea automatizada. Ver producto →
En la producción de compuestos de PP, una red adhesiva termofusible de PA puede actuar como una capa de unión intermedia cuando la superficie de PP está activada adecuadamente y la línea tiene suficiente compresión. No es una solución mágica para el PP sin tratar, pero puede ofrecer resistencia al calor, flexibilidad y un procesamiento limpio cuando el grado del adhesivo y la preparación de la superficie se adaptan a la aplicación.
Tratamiento de superficies y parámetros de proceso que hacen que la unión de PP sea confiable
El tratamiento de la superficie a menudo mejora la adhesión del PP más que cambiar de un termofusible estándar a otro. El tratamiento corona aumenta la energía superficial e introduce grupos polares. El tratamiento con llama funciona bien en piezas de PP más gruesas y puede integrarse en una línea transportadora. El tratamiento con plasma es preciso y adecuado para formas complejas o sensibles al calor. Las imprimaciones químicas son otra opción, pero añaden un paso de secado y requieren un control cuidadoso de la cobertura. Después del tratamiento, la superficie puede perder su activación con el tiempo, por lo que el adhesivo debe aplicarse dentro del período recomendado, a menudo de minutos a horas, dependiendo de las condiciones de almacenamiento.
- Verifique la energía superficial con una pluma dina antes de la producción. Una lectura inferior a 35 dyn/cm generalmente indica que el tratamiento es insuficiente o ha caducado.
- Controlar la temperatura de aplicación del adhesivo dentro del rango del proveedor. Demasiado bajo provoca una mala humectación; demasiado alto puede degradar el polímero y generar humo u olor.
- Utilice suficiente compresión para empujar la masa fundida hacia las microcavidades de la superficie. La presión de corte típica para la unión de bandas y películas es de 0,2 a 0,6 MPa, pero el valor correcto depende de la rigidez del sustrato y la velocidad de la línea.
- Haga coincidir el tiempo de apertura con la velocidad de la línea. Si el adhesivo se pela antes de que llegue el segundo sustrato, la adhesión cae bruscamente incluso si la química es correcta.
- Enfríe bajo presión cuando sea posible. El PP conduce el calor lentamente, por lo que una sección de enfriamiento controlada ayuda a prevenir la tensión de la línea de unión y la lectura.
La estabilidad térmica también forma parte de la ventana del proceso. Si el adhesivo permanece en el tanque de fusión durante un turno prolongado, la viscosidad y el color pueden cambiar y la unión puede debilitarse. Una forma práctica de calificar este riesgo es probar la estabilidad térmica de la red adhesiva termofusible en entornos industriales antes de ampliarlo.
Adaptación de la forma del producto a su línea de unión de polipropileno
La forma correcta del producto para PP depende de la geometría del sustrato, la velocidad de la línea y si la línea de unión necesita transpirabilidad o elasticidad. La película termofusible con papel antiadherente proporciona un espesor preciso y un manejo limpio, lo que se adapta a laminados planos como láminas de PP, tela o espuma. La red termofusible es más liviana y transpirable, lo que la hace útil para telas no tejidas de PP, medios de filtración y compuestos blandos. El polvo termofusible se puede espolvorear, aplicar una capa de puntos o mezclar en una formulación, lo que ayuda con superficies irregulares y sustratos porosos. Cada forma tiene ventajas y desventajas en cuanto a costos, control de procesos y uniformidad de unión.
| Formulario | Escenario típico de unión de PP | Ventajas | Vigilancias |
|---|---|---|---|
| Película con papel antiadherente. | Hoja de PP a tela o espuma. | Espesor preciso, manejo limpio | Mayor costo, necesita compresión. |
| Web | Laminación de PP no tejido o espuma | Transpirable, tacto suave, peso reducido. | Tolerancia de espesor, control de peso del adhesivo. |
| polvo | Compuesto de PP con superficies irregulares | Se puede espolvorear, mezclar o recubrir con puntos. | Control de polvo, uniformidad. |
 Película adhesiva termofusible de TPU elástica con papel de liberación Película de poliuretano termoplástico transparente con papel de soporte, que proporciona una unión elástica y uniforme para laminados planos, como láminas de PP, a telas, espuma y componentes de calzado. Ver producto →
Una película adhesiva termofusible de TPU con papel de respaldo es una opción práctica cuando el ensamblaje de PP necesita elasticidad y un revestimiento de liberación limpio para la colocación automatizada. Para aplicaciones que requieren polvo en lugar de una capa continua, se puede considerar un polvo adhesivo termofusible de PES después de confirmar que la superficie de PP se ha activado y que el grado del polvo es compatible con la temperatura requerida y el objetivo de adhesión.
 Polvo adhesivo termofusible de PES para unión textil e industrial Polvo de copoliéster blanco para PP activado y sustratos porosos, que ofrece resistencia al lavado y amplia estabilidad a la temperatura en textiles, interiores de automóviles, calzado, filtración y embalaje. Ver producto →
Cómo probar y calificar un adhesivo termofusible en PP
La calificación debe comenzar con una pequeña prueba piloto porque las hojas de datos de los proveedores rara vez reflejan el grado exacto de PP, los aditivos y las condiciones de la línea que usted utiliza. Comience con una verificación de la energía de la superficie y luego ejecute un experimento diseñado que varía el nivel de tratamiento, la temperatura del adhesivo, el tiempo abierto y la compresión. El objetivo no es sólo lograr una unión inicial fuerte, sino también comprender cómo se comporta la unión después del calor, la humedad y el estrés mecánico. La siguiente tabla enumera las pruebas que son prácticas para la mayoría de los proyectos de unión de PP.
| prueba | lo que te dice | Enfoque de aceptación típico |
|---|---|---|
| Pelado en T o pelado de 180 grados | Adhesión y flexibilidad interfacial. | Fuerza de pelado después de 24 horas y después del envejecimiento por calor. |
| cizalla de regazo | Capacidad de carga de la línea de unión | Resistencia a temperatura ambiente y a temperatura de servicio. |
| Envejecimiento por calor | Estabilidad térmica del adhesivo y sustrato. | Sin delaminación después de una exposición a 70°C u 85°C |
| Humedad o remojo en agua | Resistencia a la humedad y riesgo de hidrólisis. | Fuerza retenida después de 48 a 168 horas. |
| Ciclismo térmico | Estrés por desajuste de expansión | Sin grietas ni levantamiento de bordes después de ciclos repetidos |
Errores comunes y riesgos de compra
La mayoría de los fallos en la unión del PP se deben al sustrato o al proceso, no solo al adhesivo. Una hoja de datos puede mostrar una excelente adhesión en una poliolefina genérica, pero su PP puede contener talco, fibra de vidrio, retardante de llama o colorante que cambia la química de la superficie y la transferencia de calor. En la unión de compuestos de interiores de automóviles, por ejemplo, los sustratos de PP a menudo se combinan con tela o espuma, y los requisitos incluyen bajo olor, resistencia al calor y resistencia constante al pelado. Confirme siempre el grado exacto de PP y el paquete de aditivos antes de fijar un adhesivo.
- Seleccionar un adhesivo solo por la temperatura. El punto de fusión no predice la adhesión al PP.
- Ignorando el deterioro del tratamiento de superficie. El PP tratado puede perder activación durante el almacenamiento o paradas prolongadas en la línea.
- Usar muy poca compresión. El termofusible necesita presión de contacto para humedecer una superficie de baja energía.
- Pasando por alto la tolerancia de espesor. En la unión de películas y redes, la variación del espesor cambia la transferencia de calor y la tensión de la línea de unión.
- Suponiendo que un lote coincida con el siguiente. Solicite datos de viscosidad, punto de reblandecimiento y adhesión de lote a lote.
- Olvidar las condiciones de uso final. Una unión que pasa una prueba de pelado a temperatura ambiente puede fallar en el interior de un automóvil caliente o en una línea de empaque húmeda.
Cuando la aplicación involucra partes interiores visibles, revise los requisitos del sustrato y del proceso con anticipación con el Unión compuesta de interiores de automóviles caso de uso en mente, porque el tratamiento de la superficie, el olor y la resistencia al calor suelen ser más críticos allí que en la laminación general.
Preguntas frecuentes
¿Puede el adhesivo termofusible EVA estándar unir polipropileno?
El adhesivo termofusible EVA estándar puede unir polipropileno solo después de que se haya activado la superficie de PP, e incluso entonces la unión suele ser moderada. El PP sin tratar tiene una energía superficial demasiado baja para que el EVA típico se humedezca adecuadamente. Si debe utilizar EVA, trate la superficie y pruebe el grado exacto de PP antes de la producción.
¿Siempre necesitas un tratamiento superficial para el PP?
No, pero depende de la química del adhesivo. Los termofusibles a base de poliolefina están formulados para adherirse a superficies de baja energía y pueden funcionar en PP sin tratar. Los termofusibles de PA, TPU, PES y EVA generalmente necesitan un tratamiento de corona, llama, plasma o imprimación para alcanzar una adhesión aceptable.
¿Qué forma de producto es mejor para unir polipropileno?
La película con papel antiadherente es mejor para laminados planos y precisos. La red es mejor para compuestos transpirables o blandos. El polvo funciona bien para superficies irregulares, revestimiento de puntos o para mezclar en una formulación. No existe una mejor forma universal; la decisión debe seguir la geometría del sustrato, la velocidad de la línea y la elasticidad requerida.
¿Cómo saber si un adhesivo termofusible se adherirá al PP?
Realice una prueba piloto con su sustrato de PP real y las condiciones de la línea. Mida la energía superficial, la resistencia al pelado, el corte por solape, el envejecimiento por calor y la resistencia a la humedad. Una hoja de datos de proveedor es un punto de partida, no una calificación. La unión aún debe cumplir con los requisitos después de la exposición más severa a la temperatura y humedad esperada en servicio.
El adhesivo termofusible para polipropileno se trata menos de encontrar un único producto universal y más de combinar la química, la preparación de la superficie, la forma del producto y la ventana del proceso. Si el PP no está tratado y el adhesivo es de un grado estándar de EVA o PES, es probable que falle. Si la superficie está activada y la química del adhesivo es compatible con sustratos de baja energía, la unión del PP puede ser repetible y fácil de producir. Comience con una pequeña prueba, mida las propiedades correctas y mantenga la ventana del proceso bajo control antes de comprometerse con una ejecución a gran escala.





Contáctenos