


 英语
 中文简体
 西班牙语
 阿拉伯语

El adhesivo termofusible para carpintería es un termoplástico 100% sólido: lo calientas hasta que fluya, lo presionas entre dos superficies de madera y lo dejas enfriar hasta que vuelva a solidificarse. Nada tiene que evaporarse, por lo que se forma una unión resistente al manejo en segundos en lugar de los veinte a sesenta minutos que necesita un pegamento de PVA o urea-formaldehído bajo presión de abrazadera.
La respuesta corta, antes del detalle: para muebles de interior, cantos y enchapados sobre sustratos sensibles al calor, un termofusible a base de EVA suele ser el producto más barato que hace bien el trabajo. Pase a un producto basado en PA cuando la pieza adherida tenga que sobrevivir aproximadamente a 70-100 °C en servicio. Elija una película o red de PES o TPU cuando la línea de unión deba ser delgada, uniforme y seca, como debe ser en chapas, laminados, paneles alveolares y perfiles envueltos en perfiles.
Lo que sigue es en qué se diferencian las familias de polímeros, dónde pertenece cada una en una línea de carpintería, qué configuraciones de proceso deciden si la unión se mantiene y cómo diagnosticar las fallas que realmente aparecen en el taller.
Contenido
- ¿Qué es realmente el adhesivo termofusible para carpintería?
- Hot Melt comparado con PVA, epoxi y urea-formaldehído
- Elección de la química: EVA, PA, PES y TPU
- Dónde cabe el adhesivo termofusible en un taller de carpintería
- Configuración del proceso que decide la calidad de los bonos
- Problemas comunes y cómo solucionarlos
- Preguntas frecuentes
- ¿El adhesivo termofusible es lo suficientemente fuerte para trabajar la madera?
- ¿Se puede utilizar adhesivo termofusible en exteriores?
- ¿Cuál es la diferencia entre la película termofusible y los gránulos termofusibles?
- ¿Cuánto adhesivo necesita realmente un adhesivo para carpintería?
- ¿El adhesivo termofusible une MDF, madera contrachapada y tableros de partículas?
¿Qué es realmente el adhesivo termofusible para carpintería?
En la carpintería, el adhesivo termofusible no es un producto sino una familia definida por cómo se entrega, como una perla fundida, una película recubierta o una red no tejida.
Los tres comparten la misma física. El polímero es sólido a temperatura ambiente, se ablanda hasta convertirse en un líquido pegajoso en su punto de ablandamiento, humedece la superficie de la madera bajo una ligera presión y vuelve a solidificarse a medida que se enfría. Debido a que el proceso es puramente físico, la unión se puede volver a abrir con calor, lo cual es conveniente para reposicionar el revestimiento y para trabajos de reparación, pero también significa que la junta se deformará si se mantiene continuamente por encima de su rango de ablandamiento.
Los gránulos y las perlas entran en una pistola termofusible o en una máquina de encolado de bordes, donde el adhesivo se funde en un depósito y se aplica como una perla o una fina capa recubierta con rodillo. Las películas y bandas llegan como láminas preformadas que se colocan entre los dos sustratos y se activan en una prensa de membrana, una laminadora de rodillos o una prensa de platina calentada. Esa diferencia es tanto comercial como técnica: la aplicación fundida es rápida y económica para el ensamblaje de muebles, mientras que la película y la banda ofrecen un peso de capa uniforme y controlado que un aplicador de perlas simplemente no puede igualar.
Un límite merece ser establecido claramente. Los termofusibles son excelentes para encolar bordes, laminar, enchapar y ensamblar no estructurales. No sustituyen a un adhesivo estructural en una junta de carga, donde un pegamento rígido reticulante o un sujetador mecánico es la respuesta correcta.
Hot Melt comparado con PVA, epoxi y urea-formaldehído
La comparación honesta es breve: el termofusible gana en velocidad de línea y limpieza del proceso en seco, el PVA gana en costo por unión donde el tiempo de sujeción es asequible y el epoxi o urea-formaldehído gana donde dominan la estructura y la resistencia a la humedad.
Los talleres rara vez cambian de adhesivo por una sola razón. La decisión generalmente se reduce a qué tan rápido deben moverse las piezas, cuánto espacio de piso consumen las abrazaderas y a qué estará expuesta la pieza terminada durante su vida útil.
| Propiedad | Fusión en caliente (EVA/PA) | PVA | epoxi | Urea-formaldehído |
|---|---|---|---|---|
| Establecer o presionar la hora | 5-60 segundos | 20-60 minutos sujetados | 1-24 horas | 15-45 minutos |
| Transportista | 100% sólidos, libre de solventes | A base de agua | Dos componentes, sin disolventes | A base de agua |
| Sujeción | Sólo presione, luego suelte | Abrazaderas o prensa | Pinzas, curación larga | Prensa, alta presión de sujeción |
| Resistencia al calor | EVA hasta aproximadamente 60 °C, PA más allá de 100 °C | Bajo | Alto | Moderado a alto |
| Relleno de huecos | Pobre, necesita contacto. | moderado | bueno | pobre |
| Humedad y uso en exteriores. | pobre unless a specific grade is chosen | pobre | bueno | moderado |
| Papel típico de la carpintería. | Canteado, enchapado, laminación, montaje rápido | Tacos, montaje de armario. | Reparación, exterior, estructural. | Productos de paneles, puertas interiores. |
Elección de la química: EVA, PA, PES y TPU
La química, no la marca, decide cómo se comporta un termofusible en una línea de carpintería: EVA por su costo y baja temperatura de activación, PA por su resistencia al calor y a la fluencia, PES para películas delgadas y secas con buen rendimiento térmico y TPU por su elasticidad en laminados curvos o flexibles.
Cuatro familias de polímeros cubren casi todas las aplicaciones de carpintería y cada una tiene una ventana de temperatura que no debe ignorarse al escribir la hoja de proceso.
| polímero | Rango de ablandamiento | fuerza | Uso típico de carpintería | Limitación principal |
|---|---|---|---|---|
| EVA | Aprox. 70-95°C | moderado | Bandas de borde, laminación de membranas, montaje general. | Se arrastra por encima de aproximadamente 60 °C en servicio sostenido |
| PA | Aprox. 110-140°C | Alto | Cantos para cocinas y ambientes cálidos, muebles con temperatura de servicio elevada. | Altoer application temperature can scorch thin veneer on long dwell |
| PES | Aprox. 110-130°C | Alto | Películas de chapa y paneles, unión de espumas y textiles en muebles | Exige presión constante y superficies planas y limpias. |
| TPU | Aprox. 90-120°C | Alto, flexible | Laminados curvos, películas elásticas, sustratos flexibles. | Sensible a la humedad, necesita almacenamiento en seco |
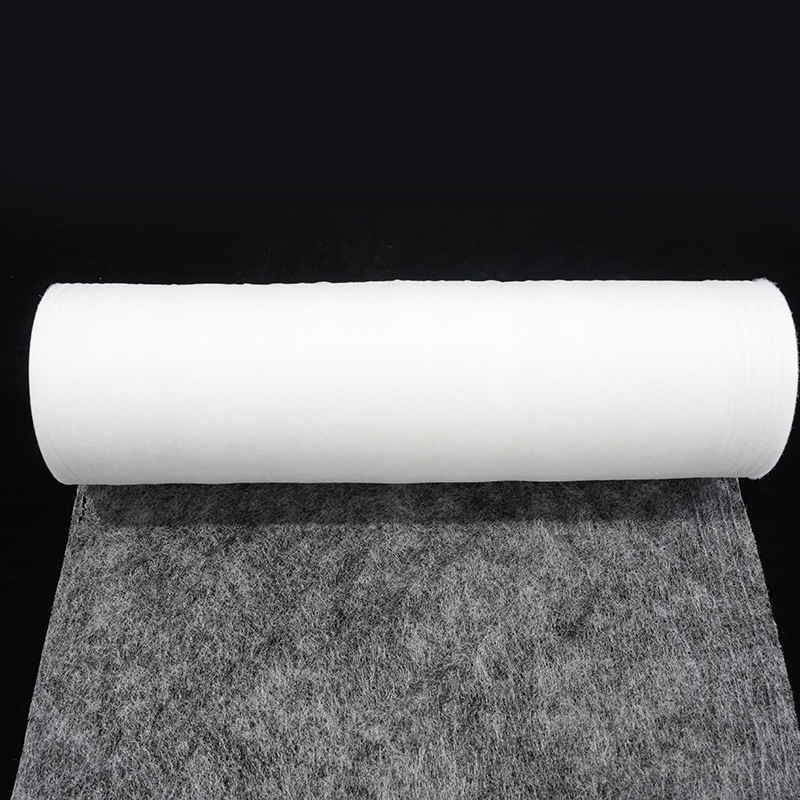
Si su línea utiliza enchapados sensibles al calor, papel decorativo o laminados finos, una banda de EVA de baja temperatura suministrada como un rollo madre completo y cortada según su ancho de trabajo suele ser el punto de partida más económico, porque le permite laminar por debajo de la temperatura a la que el material frontal se decolora o se curva.
 Rollo madre de banda adhesiva termofusible EVA de baja temperatura Cinta adhesiva termofusible de EVA de rollo madre diseñada para unir a baja temperatura enchapados sensibles al calor, papeles decorativos y laminados delgados en líneas de laminación continua. Ver producto →
Dónde cabe el adhesivo termofusible en un taller de carpintería
El adhesivo termofusible se gana su lugar en cinco operaciones de carpintería: enchapado de cantos, laminación y enchapado planos, envoltura de perfiles, submontaje rápido y reparación o retrabajo.
- Bandas de borde. Este es el uso de mayor volumen. La banda y el borde del panel se unen mediante un cordón fundido o una capa prerrevestida, y la pieza se puede recortar y raspar inmediatamente después del rodillo de presión, sin ninguna estación de sujeción en el medio.
- Laminación plana y enchapado. Se coloca una película o banda entre el panel y la chapa, papel decorativo o lámina y luego se activa bajo calor y presión en una prensa de membrana o en una laminadora de rodillos. La línea de unión seca significa que no ingresa agua en el enchapado, por lo que la superficie no se hincha ni transmite la fibra.
- Envoltura de perfil. Las películas y bandas se adaptan a los perfiles curvos de MDF y aluminio cuando se calientan, lo que resulta adecuado para componentes de muebles a los que una prensa plana no puede llegar.
- Submontaje rápido. Los pasadores, ingletes y marcos se pueden manipular en segundos, lo que acorta el tiempo que una carcasa ocupa una plantilla y reduce el trabajo en progreso.
- Reparación y retrabajo. Debido a que el polímero es termoplástico, un borde levantado o un parche de revestimiento reposicionado se pueden reactivar con una plancha caliente en lugar de desecharlos.
Para enchapado y laminación plana, una película de PES con papel de respaldo es una opción práctica: el soporte de papel evita que la película se bloquee en el rollo, y la película se funde rápidamente a una temperatura elevada de la prensa para brindar una unión de doble cara limpia, delgada y sin solventes en paneles a base de madera.
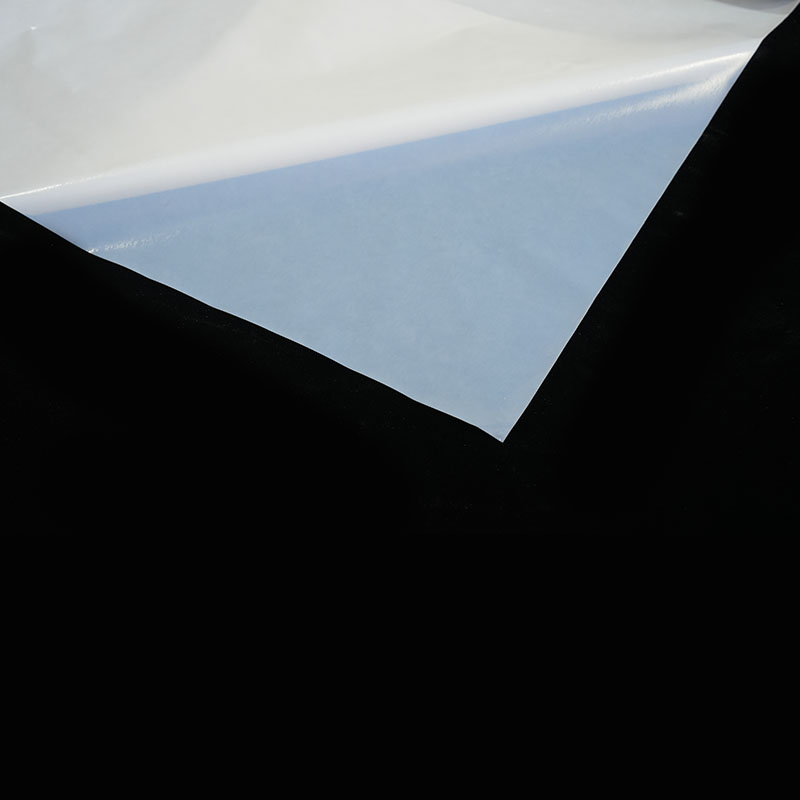 Película adhesiva termofusible de PES con papel de soporte Película de PES de papel soporte para enchapado y laminación plana, que proporciona una unión de doble cara limpia, delgada y sin solventes en paneles a base de madera cuando se presiona a temperatura elevada. Ver producto →
Configuración del proceso que decide la calidad de los bonos
La calidad de la unión en la carpintería se decide mediante cinco variables que usted controla: temperatura del sustrato, temperatura del adhesivo, tiempo abierto, peso de la capa y presión, con el contenido de humedad de la madera detrás de todas ellas.
La temperatura del sustrato es más importante de lo que la mayoría de los operadores esperan. La madera fría enfría una fina capa de adhesivo casi instantáneamente: por debajo de unos 15 °C el tiempo de apertura colapsa y el adhesivo se pela antes de que llegue la segunda cara. Mantener las piezas a 18-25 °C en invierno suele ser la mejora de calidad más barata disponible.
La temperatura del adhesivo debe ubicarse dentro de la ventana del proveedor, y dentro de aproximadamente ±5 °C del centro de la misma. Hacer funcionar más caliente para mejorar el flujo acelera la oxidación, que se manifiesta como oscurecimiento, olor a quemado y una pérdida mensurable de la fuerza de unión unas semanas después.
El tiempo abierto debe ser superior al tiempo real de montaje, no al ideal. Si un panel tiene que viajar desde el aplicador hasta la prensa, mida ese recorrido y compárelo con el tiempo abierto publicado, luego ajuste el peso de la capa o elija un grado de tiempo abierto más largo.
El peso de la capa se especifica en gramos por metro cuadrado para películas y bandas. Demasiado poco produce una línea brillante y muerta que falla con poca carga; demasiado produce extrusión, una línea de unión esponjosa y pegamento visible en la cara terminada. La presión y la permanencia deben ser suficientes para mojar ambas superficies uniformemente, así que verifique que la línea de contacto sea paralela y que los rodillos estén alineados, porque Los factores que afectan la fuerza de unión. Generalmente son mecánicos antes que químicos.
La humedad de la madera y el estado de la superficie cierran el círculo. El material secado en horno con un contenido de humedad del 6 al 8 % se comporta de manera predecible, mientras que el material húmedo o verde se convierte en vapor en la línea de unión. Las especies tropicales polvorientas, aceitosas o ricas en resina necesitan arena fresca y, a veces, una imprimación, y cualquier fibra suelta en un borde de MDF se desprenderá con la banda.
 Web adhesiva termofusible de poliamida PA personalizada Película de malla adhesiva de poliamida personalizada para pegar prendas de vestir, calzado, automóviles y muebles, con temperatura de activación, gramaje, patrón de malla y ancho de rollo ajustables. Ver producto →
Problemas comunes y cómo solucionarlos
La mayoría de las fallas de los adhesivos termofusibles en la carpintería se dividen en cinco patrones, y cada uno tiene una causa mecánica o térmica más que un misterio en la formulación.
| Síntoma | causa más probable | Solución práctica |
|---|---|---|
| Bond se abre después de enfriarse | Sustrato demasiado frío o tiempo abierto excedido | Caliente las piezas a 18-25 °C, acorte la distancia de transferencia, aumente el peso de la capa |
| Cuerdas y telarañas | Temperatura de fusión demasiado alta, boquilla o rodillo demasiado lejos del sustrato | Reduzca la temperatura de fusión en incrementos de 5 °C, cierre la brecha, verifique el corte |
| Línea de unión brillante y hambrienta | El exceso de presión exprime el adhesivo o el peso de la capa es demasiado bajo | Reduzca la presión del rodillo o de la prensa, verifique el peso de la capa y el peso base de la película. |
| Fracaso después de meses en una habitación cálida | EVA arrastrándose por encima de su rango de ablandamiento | Cambie a PA, PES o un grado de mayor ablandamiento para ese componente |
| Burbujas, ampollas o espuma. | Humedad en el enchapado o panel, o aire atrapado en el punto de contacto | Seque el caldo hasta obtener un contenido de humedad del 6 al 8 %, reduzca la velocidad y agregue un precalentamiento breve. |
Preguntas frecuentes
¿El adhesivo termofusible es lo suficientemente fuerte para trabajar la madera?
Sí para canteado, laminación, enchapado y montaje no estructural, pero no para junta estructural portante. Una unión termofusible correctamente colocada sobre una superficie de madera limpia y seca resiste bien el corte y el pelado bajo cargas normales de muebles; lo que no tolera es el calor sostenido, la carga de pelado sostenida o una línea de unión deficiente. Si la junta soporta una carga estructural, utilice en su lugar un adhesivo rígido reticulado o un sujetador mecánico.
¿Se puede utilizar adhesivo termofusible en exteriores?
Los grados estándar de EVA no son adecuados para una exposición prolongada al aire libre. La humedad, los rayos UV y las temperaturas superficiales de verano por encima del rango de ablandamiento provocarán fluencia y eventual falla de la unión. Para servicio al aire libre o húmedo, se requiere una química de mayor rendimiento y una especificación resistente a la humedad, y la junta también debe estar protegida mediante diseño, pintura o fijación mecánica.
¿Cuál es la diferencia entre la película termofusible y los gránulos termofusibles?
Los gránulos se funden dentro de la máquina y se aplican en forma de perlas o rodillos; La película se recubre previamente con un espesor controlado y simplemente se coloca entre los sustratos. Los gránulos cuestan menos por kilogramo y son adecuados para el encolado de bordes de alta velocidad, mientras que la película proporciona una línea de unión seca uniforme sin que el pegamento se escape visiblemente, razón por la cual se prefiere en chapas y superficies decorativas delgadas.
¿Cuánto adhesivo necesita realmente un adhesivo para carpintería?
Lo suficiente para mojar ambas superficies por completo sin matar de hambre la línea, y nada más. Demasiado adhesivo es un error mucho más común que muy poco, porque el exceso no tiene a dónde ir y se convierte en una capa esponjosa o una línea de pegamento visible. El objetivo es una película delgada, continua y ligeramente translúcida que cubre toda el área de la articulación. Pídale a su proveedor un peso de capa recomendado para su par de sustratos exacto y luego confírmelo con una prueba de pelado en lugar de una verificación visual.
¿El adhesivo termofusible une MDF, madera contrachapada y tableros de partículas?
Sí, siempre que la superficie esté limpia, seca y libre de fibras sueltas. Los bordes de MDF y aglomerado son porosos y eliminan el calor del adhesivo rápidamente, por lo que una capa ligeramente más pesada y una breve permanencia bajo presión generalmente mejoran notablemente el resultado en comparación con la madera maciza.
Elegir un adhesivo termofusible para trabajar la madera se reduce a hacer coincidir tres cosas: la química con la temperatura de servicio, la forma de entrega con la operación y la configuración del proceso con la velocidad real de su línea. EVA cubre la mayoría de los trabajos de muebles de interior, PA se encarga del extremo cálido de la gama y las películas y bandas de PES o TPU le brindan la línea de unión delgada, uniforme y sin solventes que exigen los enchapados y laminados.
Debido a que el mismo polímero puede suministrarse en forma de película, red o polvo, vale la pena comprobar la Gama completa de películas, bandas y polvos adhesivos termofusibles. contra su par de sustratos antes de decidirse por una especificación y solicitar una muestra para procesarla bajo la configuración de su propia prensa. Una breve prueba con piezas de producción reales le brindará más información sobre el tiempo abierto, el peso de la capa y la resistencia al calor que cualquier hoja de datos por sí sola.





Contáctenos