


 英语
 中文简体
 西班牙语
 阿拉伯语

La formulación del adhesivo termofusible es el trabajo de equilibrar cuatro familias de materiales para que un adhesivo 100% sólido se derrita, humedezca, fragüe y se mantenga firme: un polímero base para mayor resistencia, un agente adherente para el agarre, una cera para el flujo y la velocidad de fraguado, y un pequeño paquete estabilizador para la estabilidad térmica. Casi todos los grados del mercado utilizan los mismos cuatro bloques. Lo que separa una fórmula confiable de una fallida es la proporción y la viscosidad a la temperatura de aplicación, no la lista de ingredientes.
Un punto de partida viable para un grado de uso general es 40% de polímero, 30% de adherente, 25% de cera y 0,5-1% de antioxidante, y el resto en aditivos menores. A partir de ahí, cambie un componente a la vez y vuelva a realizar la prueba. Los formuladores que mueven dos diales a la vez generalmente no pueden explicar después por qué la unión mejoró o falló.
Contenido
- Qué contiene una formulación de adhesivo termofusible
- El polímero base decide casi todo.
- El método de recubrimiento establece la ventana de viscosidad.
- Ajuste del tiempo de apertura, tiempo de configuración y resistencia al calor.
- Localización de fallos: síntoma, causa, corrección.
- Validar en el laboratorio antes del ciclo de producción.
- Compre el compuesto o compre la forma terminada.
- Preguntas frecuentes
Qué contiene una formulación de adhesivo termofusible
Casi todas las fórmulas termofusibles se construyen a partir de un esqueleto de cuatro partes y las cargas se ubican dentro de rangos gravimétricos bastante estrechos.
| Componente | Carga típica | Trabajo en la fórmula | Síntoma de sobredosis |
|---|---|---|---|
| Polímero base (EVA, PA, PES, TPU, PO) | 30-50% | Fuerza cohesiva, resistencia al calor, flexibilidad. | La viscosidad aumenta, la humedad disminuye. |
| Adhesivo (éster de colofonia, terpeno fenol, hidrocarburo C5/C9) | 20-40% | Adhesión específica, tiempo abierto, tack. | Flujo frío, baja cohesión, tabaquismo. |
| Cera (parafina, microcristalina, Fischer-Tropsch) | 10-30% | Reduce la viscosidad del fundido, acorta el tiempo de fraguado | Uniones quebradizas, baja resistencia al pelado |
| Antioxidante y estabilizador | 0,3-1,0% | Bloquea la oxidación, el carbón y la deriva del color. | Decoloración, placas en los rodillos. |
La compatibilidad importa tanto como el porcentaje. Los adherentes de hidrocarburos alifáticos C5 se combinan naturalmente con EVA, los ésteres de colofonia brindan una amplia adhesión a papel, cartón y películas, y los grados de terpeno fenol aumentan la resistencia al calor. Un agente pegajoso que se separa del polímero en la masa fundida florecerá en la superficie en cuestión de días y se llevará la unión consigo, razón por la cual una verificación del punto de turbidez o de compatibilidad pertenece a la primera prueba, no a la última.
El polímero base decide casi todo.
Elija primero el polímero: fija la temperatura de servicio, la flexibilidad y el precio mínimo de toda la formulación.
| polímero | Rango de fusión o ablandamiento | donde cabe | Notas de formulación |
|---|---|---|---|
| EVA | 70-95°C | Embalaje, encuadernación, laminación textil. | Barato e indulgente; necesita cera y pegajoso; límite de servicio cerca de 60 °C |
| PA (poliamida) | 110-150°C | Accesorios para automóviles, electrónica, metales y plásticos de ingeniería | Alta resistencia al calor; sensible a la humedad; olla más caliente, almacenamiento en seco |
| PES (poliéster) | 100-130°C | Entretela textil, dispersión de polvo, automoción | Fuerte adhesión al PET, color tenue; Se hidroliza en almacenamiento húmedo. |
| TPU | 80-120°C | Calzado, film elástico, laminados flexibles. | Alta cohesión con elongación; sensible al corte en la olla |
EVA sigue siendo el caballo de batalla porque tolera cambios de proporción amplios y ceras de relleno baratas. La poliamida y el poliéster cuestan más, pero soportan la carga de calor que el EVA no puede, y generalmente se suministran como película, red o polvo en lugar de como una gran cantidad para una olla abierta. El TPU gana su precio cuando la articulación tiene que estirarse y recuperarse sin moverse.
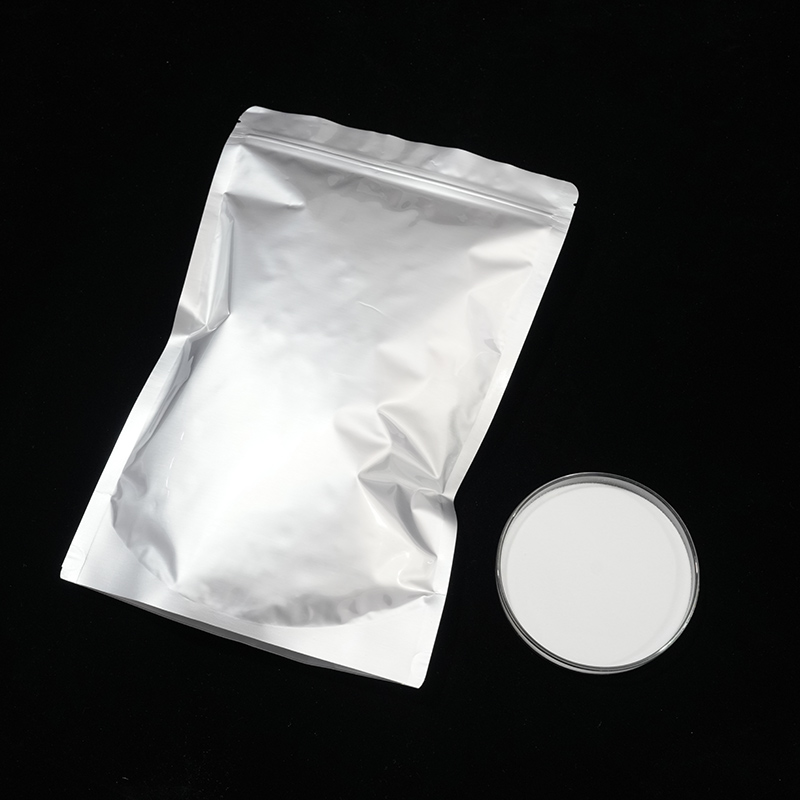
Cuando la línea necesita una unión sin disolventes sobre textiles o espuma y una película recubierta no es práctica, una ruta de polvo disperso suele ser el camino más corto hacia un proceso estable.
 PES adhesivo termofusible en polvo para textiles y espuma El polvo de PES sin disolventes soporta textiles, espumas y otros adhesivos; Compare los modelos FN y el rango de 95 a 200 °C con las necesidades de viscosidad y curado de su línea. Ver producto →
El método de recubrimiento establece la ventana de viscosidad.
La misma receta puede funcionar limpiamente en una línea y fallar en otra, porque el método de aplicación define la viscosidad que debe alcanzar la fórmula.
- Recubrimiento con matriz ranurada y rodillo: aproximadamente 1.000-8.000 mPa·s a 160-180 °C; demasiado fino y el peso del pelaje se desvía, demasiado grueso y se pierde el pellizco.
- Aplicación por pulverización y remolino: 300-1.500 mPa·s en la boquilla, con la presión y la temperatura del aire haciendo tanto trabajo como la fórmula.
- Dispersión del polvo: tamaño de partícula de 0 a 200 µm, donde el punto de fusión y el caudal importan mucho más que la viscosidad.
- Red y malla: 15-60 gsm, con el gramaje y la geometría de la malla actuando como dispositivo dosificador.
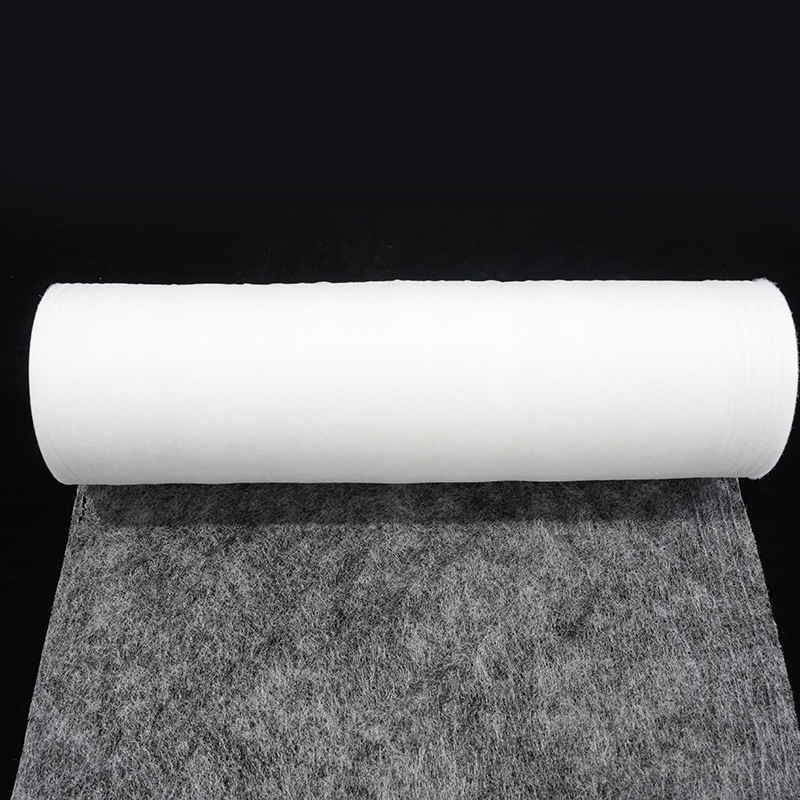
Si compra una banda terminada, el formulador ya ha resuelto la cuestión de la viscosidad; lo que queda es hacer coincidir el gramaje y el patrón de malla con el sustrato y el ciclo de prensa.
 Banda adhesiva termofusible de PA en rollo completo Banda de poliamida acabada en rollos continuos; haga coincidir el gramaje, la malla y el modelo de fusión con el sustrato y presione el ciclo para una unión automatizada. Ver producto →
Ajuste del tiempo de apertura, tiempo de configuración y resistencia al calor.
Tres propiedades desencadenan la mayoría de las quejas de línea y cada una responde a un componente diferente.
- El tiempo abierto está controlado por el punto de ablandamiento del agente adherente y el nivel total de cera. Extiéndalo con un agente adherente de menor ablandamiento; acortarlo con más cera.
- El tiempo de fraguado está dominado por la cristalización de la cera. La cera Fischer-Tropsch fragua bruscamente, la parafina fragua lentamente y suaviza la articulación.
- La resistencia al calor proviene del polímero y del adherente juntos. Un aumento de 10 °C es realista cuando se pasa a un agente adherente de mayor ablandamiento; más allá de eso, necesita un polímero base diferente.
- La flexibilidad a baja temperatura es la compensación. Cada punto de cera que se agrega para reducir costos reduce la ventana antes de que la unión se rompa a -20 °C.
Mantener al menos un margen de 5 °C entre la temperatura de servicio de la pieza terminada y el punto de reblandecimiento de la fórmula. Cualquier cosa más estricta funciona en el laboratorio y falla en una furgoneta de reparto.
Localización de fallos: síntoma, causa, corrección.
La mayoría de los errores de formulación surgen como uno de cinco síntomas, y cada uno apunta a un componente específico.
| Síntoma | causa probable | Corrección |
|---|---|---|
| Encordado en la boquilla | Derretimiento demasiado elástico, la cera se equilibra | Eleve el polímero de 3 a 5 puntos, baje la temperatura del recipiente de 5 a 10 °C |
| Unión frágil después del envejecimiento | Sobredosis de cera o adherente | Cortar la cera en 5 puntos, agregar un 3 % de adhesivo compatible. |
| Mala resistencia al calor | Adhesivo suave, polímero de bajo peso molecular. | Cambie a un agente de adhesividad de mayor ablandamiento o una base de PA/PES |
| Char, humo o gel en la olla. | Antioxidante demasiado bajo, punto caliente en la pared del tanque | Agregue 0.2% de antioxidante, verifique la temperatura de la olla y la agitación. |
| Flujo en frío o fluencia bajo carga | Exceso de pegajosidad, migración de plastificante | Aumentar la fracción de polímero, eliminar o reducir el plastificante. |
Cambie una línea de la fórmula por prueba y mantenga fijo el peso del recubrimiento. Sin esa disciplina estás probando la línea, no el adhesivo.
Validar en el laboratorio antes del ciclo de producción.
Seis controles de banco detectan casi todos los problemas de formulación antes de que un solo metro de producción esté en riesgo.
- Curva de viscosidad a tres temperaturas, no a un punto, para que sepas cómo se comporta la calidad cuando la olla se desplaza.
- Punto de reblandecimiento de anillo y bola, que predice el límite superior de servicio de manera más confiable que la hoja de datos.
- Resistencia al pelado sobre los sustratos reales, acondicionados durante 24 horas a la humedad que verá su cliente.
- Adhesión por corte a temperatura elevada para confirmar que la junta se mantiene bajo carga.
- Estabilidad térmica: mantenga la masa fundida a la temperatura de aplicación durante 72 a 100 horas y verifique si hay piel, carbonización y pérdida de color.
- Una contrarreloj abierto en bandeja manual, cronometrada con cronómetro, sobre el montaje real.
Un lote piloto de 25 a 50 kg suele ser suficiente para exponer problemas de bombeo, filtración y humos que una mezcla de laboratorio de 2 kg nunca presenta.
Compre el compuesto o compre la forma terminada.
Compre el compuesto si lo recubre o lo esparce internamente; compre la forma terminada si lamina, donde el adhesivo ya está dosificado en un soporte.
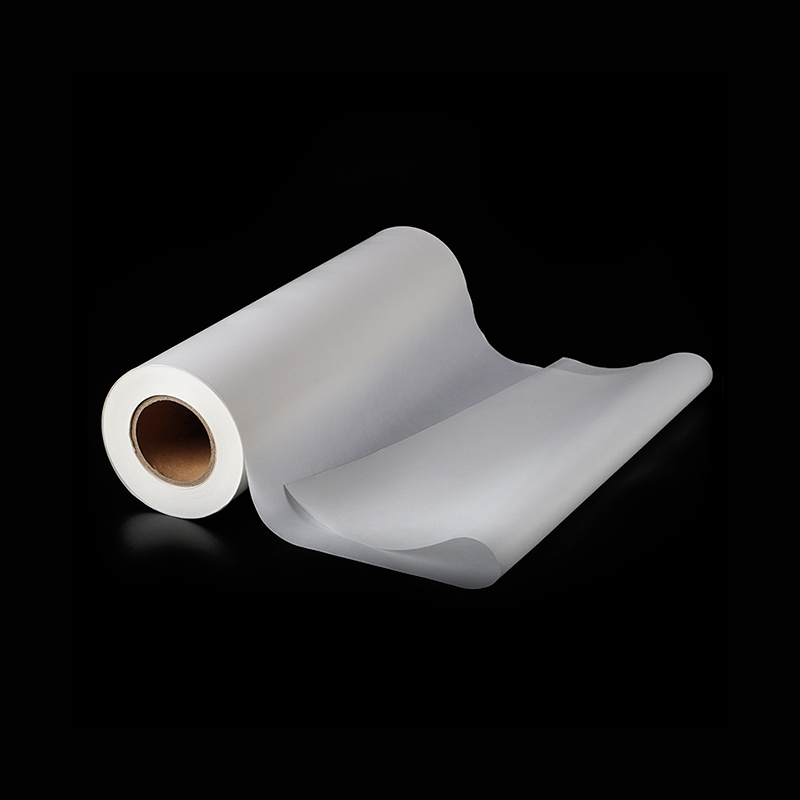
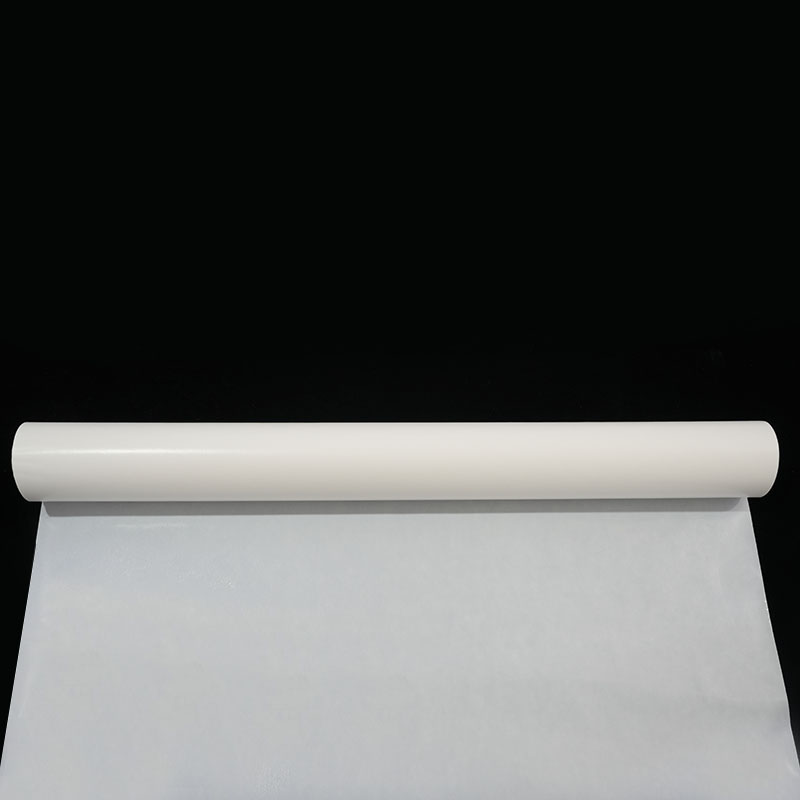
Las operaciones de recubrimiento necesitan libertad para ajustar la proporción, por lo que tiene sentido un compuesto, un masterbatch o un grado en polvo. Las operaciones de laminación generalmente obtienen un proceso más rápido y repetible a partir de un producto terminado. película adhesiva termofusible con un documento de autorización, o de un banda adhesiva termofusible donde el peso y la transpirabilidad importan. Ambas rutas eliminan la olla, la extracción de humos y la pérdida de viscosidad de su proceso.
Los laminados elásticos son el caso más claro: la unión tiene que estirarse con el sustrato y recuperarse sin fluencia, algo que una fórmula rígida de EVA no puede lograr con un peso de capa razonable.
 Película adhesiva termofusible de TPU elástica con papel de liberación Película de TPU elástica transparente para uniones estirables de textiles y calzado; Compare el rango de fusión y el formato del papel antiadherente para laminados elásticos. Ver producto →
Preguntas frecuentes
¿Cuánta cera puedo agregar antes de que la unión se vuelva quebradiza?
Mantenga el total de cera por debajo del nivel de pegajosidad y pruebe a -20 °C antes de comprometerse. Más allá de aproximadamente el 30 % de la fórmula, la resistencia al pelado en sustratos flexibles disminuye rápidamente y la junta comienza a agrietarse durante la manipulación en lugar de en servicio.
¿Puede una formulación unir papel y polipropileno?
No, porque los dos sustratos tienen energías superficiales muy diferentes. El papel se adhiere con un grado de EVA de uso general, mientras que el polipropileno y otros plásticos de baja energía necesitan un par de polímero y adhesivo elegido para humedecer esa superficie y, a menudo, un mayor peso de capa.
¿Por qué mi derretimiento se vuelve amarillo o humea en la olla?
El color amarillento es oxidación, generalmente por muy poco antioxidante, una temperatura demasiado alta de la olla o un punto caliente en la pared del tanque. Mantenga la masa fundida dentro del rango recomendado, agregue 0,2% de antioxidante y verifique que el controlador lea lo mismo que una sonda calibrada.
¿Necesito algún plastificante?
Sólo cuando se necesita flexibilidad a baja temperatura o una viscosidad muy baja. Los plastificantes reducen la cohesión, pueden migrar a sustratos porosos y, a menudo, provocan quejas de empañamiento, por lo que la mayoría de las fórmulas modernas resuelven la viscosidad con cera y polímeros.
Una formulación finaliza cuando la línea funciona a gran velocidad, la masa fundida se mantiene limpia durante un turno completo y el enlace sobrevive al envejecimiento a la temperatura y humedad a las que su cliente realmente realiza el envío. Ese es un objetivo más limitado que una buena hoja de datos, y vale la pena probarlo.





Contáctenos