


 英语
 中文简体
 西班牙语
 阿拉伯语

El proceso de fabricación de adhesivos termofusibles es una secuencia sin disolventes de cuatro bloques: mezclar en fusión un polímero termoplástico con agentes adherentes, ceras y estabilizadores; filtrar y desgasificar la masa fundida; darle forma de película, red, polvo o gránulos; luego enfriar, probar y empaquetar. Cada propiedad que el cliente siente en la línea (tiempo abierto, resistencia al calor, resistencia al pelado, si un rollo se desenrolla limpiamente después de tres meses en un almacén) se decide en los dos primeros bloques y solo se conserva en los dos últimos.
Ese no es un punto teórico. Una batidora funcionando a cuatro grados durante veinte minutos adicionales puede oxidar una masa fundida de EVA o PES lo suficiente como para cambiar de color y reducir notablemente la resistencia al pelado envejecido, mientras que el mismo lote aún pasa todas las pruebas el día en que se elabora. Debido a que los adhesivos termofusibles son 100% termoplásticos sólidos, no hay solvente que evaporar ni ningún producto químico de curado a quien culpar: la unión es una resolidificación física, por lo que lo que el proceso le hace al polímero es exactamente lo que hereda el usuario final.
Contenido
- El proceso de fabricación, etapa por etapa
- Formulación: las cuatro familias de ingredientes
- De la fusión al envío: por qué la forma del producto cambia de línea
- Los controles del proceso que deciden la fuerza de la unión
- defectoos típicos y dónde se originan
- Qué verificar antes de aprobar a un proveedor
- Preguntas frecuentes
El proceso de fabricación, etapa por etapa
El proceso es continuo en su etapa de formación, pero se basa en lotes en su etapa de mezcla, y esa mezcla es donde comienzan la mayoría de los argumentos sobre la calidad. Un lote de masa fundida suele pesar entre 500 y 2000 kg; una pasada de recubrimiento puede consumir varios lotes. Si dos lotes difieren en dos puntos de punto de reblandecimiento, el convertidor lo ve como una temperatura de laminación inconsistente, no como un problema de mezcla.
| etapa | que pasa | ¿Qué pertenece a la especificación? |
|---|---|---|
| Dosificación e ingesta | El polímero base, el agente adherente, la cera y el antioxidante se pesan por lote o se alimentan mediante alimentadores por pérdida de peso. | Precisión de dosificación dentro de ±0,5%; Humedad de la resina inferior al 0,05%. |
| Derretir mezcla | Un mezclador con camisa o una extrusora de doble tornillo corta y calienta la mezcla, idealmente bajo una capa de nitrógeno. | Ventana de fusión de aproximadamente ±3 °C; tiempo de residencia limitado; sin zonas muertas en el barco |
| Filtración y desgasificación | La masa fundida pasa por un paquete de malla y una sección de vacío para eliminar geles, carbonilla y volátiles. | Tamaño de pantalla entre 100 y 400 µm; recuento de gel por metro cuadrado de película terminada |
| formando | Película fundida en rodillos fríos, banda fibrosa a través de un rodillo grabado o molienda y molienda hasta convertirla en polvo. | Peso de la capa, espesor típico de 20 a 200 µm, tolerancia de ancho |
| Enfriamiento y consolidación | Rollos fríos, forro antiadherente o cinta de silicona, con control de tensión en la bobinadora | La temperatura de la superficie del rodillo oscila entre 10 y 25 °C; prueba de bloqueo al relajarse |
| Pruebas y embalaje | Se miden la viscosidad, el punto de reblandecimiento, la resistencia al pelado y al calor y luego se envasan. | Muestra del lote retenida; envases forrados con papel de aluminio y bañados con nitrógeno; trazabilidad de lotes |
Dos detalles deciden más resultados que cualquier otro. Primero, la filtración: una pantalla de 200 µm elimina las partículas carbonizadas que luego se leen como motas visibles en el panel laminado de la puerta de un automóvil. En segundo lugar, el enfriamiento: una película enrollada a 35 °C en lugar de 20 °C sigue cristalizando en el rollo y en los bloques en el almacén del cliente, no en la fábrica.
Formulación: las cuatro familias de ingredientes
Casi todos los adhesivos termofusibles se fabrican a partir de cuatro familias de componentes, y la proporción entre ellos explica por qué dos productos con el mismo nombre de polímero no se comportan de manera similar.
| Componente | Trabajo en el bono | acción típica | lo que gobierna |
|---|---|---|---|
| Polímero base (EVA, PA, PES, TPU) | Cohesión vertebral | 30–50% | Resistencia al calor, flexibilidad, compatibilidad con sustratos. |
| resina adherente | Humectación y adherencia específica | 20–40% | Fuerza de pelado, pegajosidad, tiempo abierto |
| cera | Reduce la viscosidad del fundido | 10-25% | Establecer velocidad, penetración, costo. |
| Estabilizador y antioxidante | Bloquea la oxidación durante la fusión y el servicio. | 0,5–2% | Estabilidad del color, formación de carbón, vida útil. |
Empuje la cera hacia arriba y el adhesivo se fijará rápidamente, lo que se adapta al envasado a alta velocidad pero reduce la resistencia al calor. Empuje el agente adherente hacia arriba y la fuerza de despegado aumentará mientras el rollo se vuelve más suave y más propenso a bloquearse. Por este motivo, la pregunta útil para un proveedor nunca es "qué polímero es", sino "qué aguanta a 70 °C después de 72 horas".
De la fusión al envío: por qué la forma del producto cambia de línea
La etapa de formación es lo que separa el catálogo de un proveedor del de otro, porque la misma masa fundida puede salir de la planta en forma de película, red, polvo o gránulos.
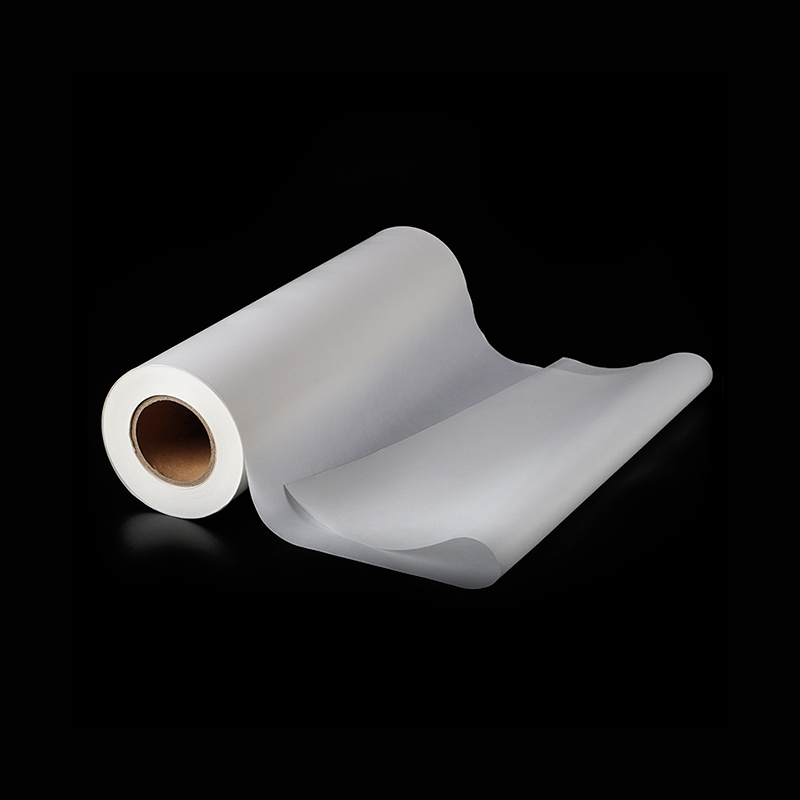
La película fundida se dosifica en un rodillo enfriador y, en muchos grados, se protege con papel antiadherente. Ofrece el control de espesor más estricto y es la opción habitual para laminación textil, molduras de automóviles y ensamblaje de piezas pequeñas donde es importante un peso de capa definido.
 Película adhesiva termofusible de PES con papel antiadherente Película adhesiva de copoliéster con papel de soporte para uniones lavables y no elásticas a telas, metales y plásticos en ensamblaje de prendas de vestir, automóviles y productos electrónicos. Ver producto →
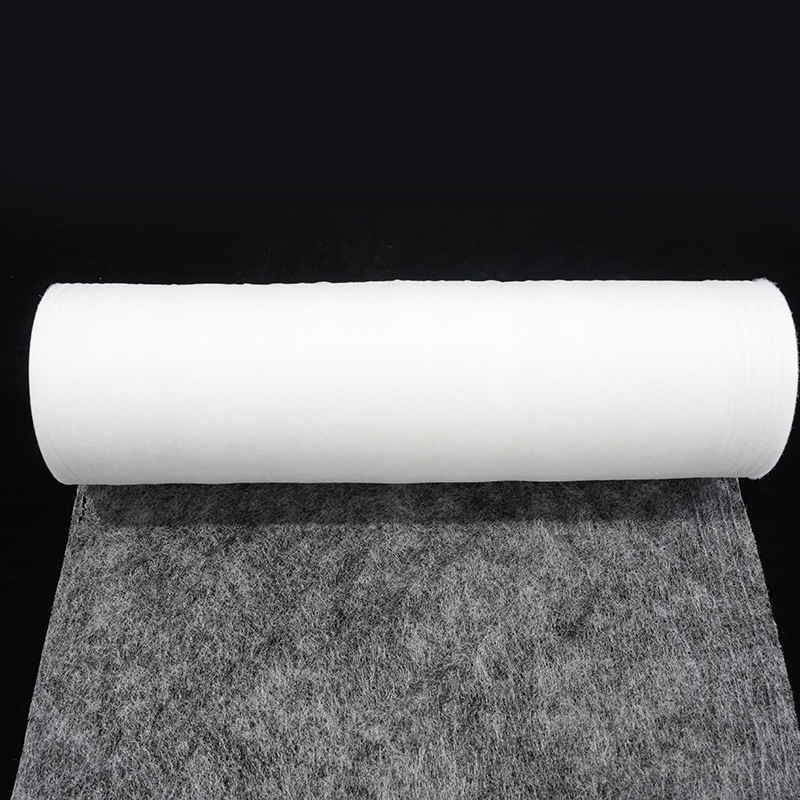
La red es una estructura no tejida fibrosa y porosa que se obtiene pasando la masa fundida a través de un rodillo grabado. Se mide en gramos por metro cuadrado en lugar de micras, no tiene forro y cubre superficies curvas. el Gama de cintas adhesivas termofusibles cubre los grados PA, TPU y EVA para que un convertidor pueda igualar la suavidad, el punto de fusión y la fuerza de unión al sustrato y no al revés.
 Gama de bandas adhesivas termofusibles de poliamida Bandas de poliamida en forma de discos cortados y rollos para laminación de prendas de vestir, calzado, automóviles y tapicería; vista para opciones de calidad, gramaje y malla. Ver producto →
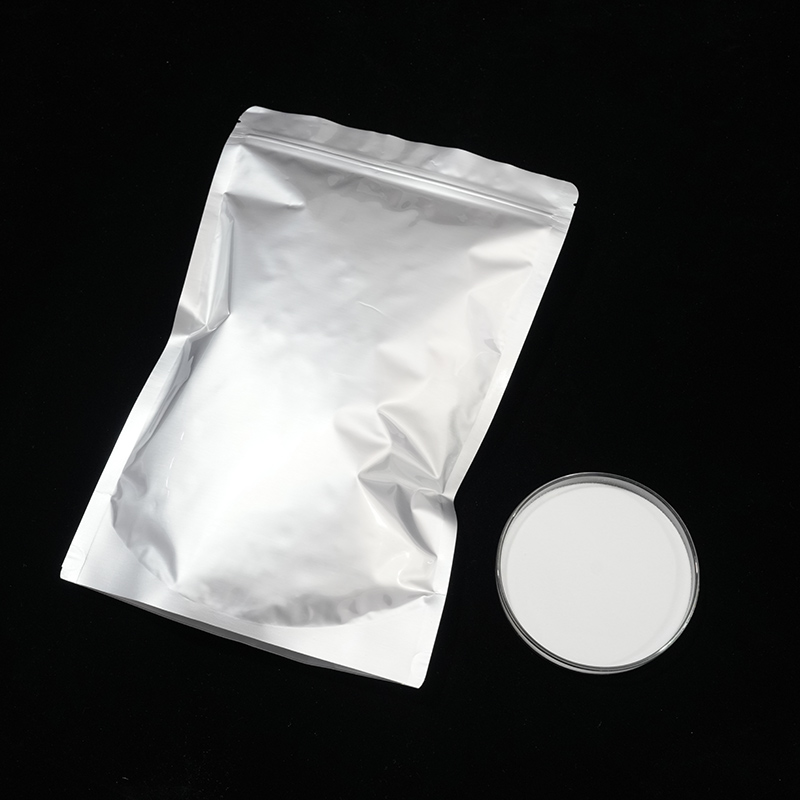
El polvo se produce moliendo la masa fundida enfriada y clasificando las partículas, normalmente entre 80 y 200 mallas. Se esparce seco sobre entretelas, telas no tejidas y películas de transferencia de calor, donde el recubrimiento por puntos o el espolvoreado de toda la superficie son más baratos que una película.
 Polvo adhesivo termofusible de PES Polvo de copoliéster para uniones textiles, automotrices, calzado y embalajes, con grados que abarcan rangos de fusión de 98 a 165 °C y rendimiento resistente al lavado. Ver producto →
Los controles del proceso que deciden la fuerza de la unión
La fuerza de unión no se inspecciona en el producto al final; se mantiene dentro de una estrecha banda de ventanas de proceso durante toda la ejecución.
- Ventana de temperatura de fusión: aproximadamente ±3 °C alrededor del punto de ajuste. Demasiado frío deja el adhesivo sin dispersar; demasiado caliente degrada el polímero y amarillea la película.
- Tiempo de residencia: la permanencia prolongada en una batidora caliente actúa como un historial de calor adicional. El tamaño del lote y la velocidad del tornillo deben adaptarse al rendimiento, no a la conveniencia.
- Peso de la capa: una desviación de 5 µm en una película de 50 µm es un cambio de material del 10%, suficiente para alterar el tiempo abierto en una línea de laminación rápida.
- Enfriamiento y liberación: la temperatura del rodillo de enfriamiento, la tensión del revestimiento y la presión de bobinado deciden juntas si el rodillo se bloquea a 40 °C durante el transporte.
- Humedad: el agua absorbida en la resina o el relleno forma burbujas en el troquel. El secado y la cobertura con nitrógeno son seguros baratos.
defectoos típicos y dónde se originan
La mayoría de las quejas que llegan a un proveedor de adhesivos termofusibles se remontan a una desviación medible del proceso más que a un error de formulación.
| Defect | Causa probable del proceso | donde atraparlo |
|---|---|---|
| Manchas de gel o carbón | Bypass del paquete de pantalla, puntos calientes, tiempo de residencia excesivo | Inspección con cuchilla y luz de una muestra de película |
| Débil resistencia al calor | cera level drifting high, tackifier under-dosed | Punto de reblandecimiento y temperatura de falla de adhesión por corte por lote |
| bloqueo de rollo | Enfriamiento insuficiente, falta el revestimiento protector, bobinado demasiado apretado | Prueba de desenrollado después de 24 horas a 40 °C |
| Deriva del peso del abrigo | Sobretensión del tornillo, cambio de espacio en la matriz, desajuste en la velocidad de la línea | Muestreo gravimétrico al inicio y al final de cada rollo. |
| Amarillamiento durante el almacenamiento | Oxidación durante la fusión, sin manto de nitrógeno. | Lectura de color frente a la muestra retenida. |
Qué verificar antes de aprobar a un proveedor
Apruebe basándose en pruebas, no en la hoja de datos. Solicite tres registros de lotes consecutivos y compárelos línea por línea.
- El punto de reblandecimiento, la viscosidad a la temperatura especificada y la resistencia al pelado se informan por lote, no como un valor típico único.
- Tolerancias de espesor y ancho escritas como números (por ejemplo, ±5 % del espesor) más una longitud de rollo indicada y un margen de empalme.
- Evidencia de que la planta mide el comportamiento envejecido: resistencia al calor después de 72 horas y color después del almacenamiento. Métodos como estos Pruebas de estabilidad térmica en condiciones de planta. revelar problemas que oculta una prueba de muestra nueva.
- La vida útil, la temperatura de almacenamiento y el formato del envase, ya que una bolsa forrada con papel de aluminio y un cartón simple envejecen de manera muy diferente.
- Un proceso de control de cambios declarado. La reformulación silenciosa cuando se sustituye una materia prima es la causa más común de que una línea de laminación necesite repentinamente una temperatura diferente.
Preguntas frecuentes
¿Cuánto tiempo lleva el proceso de fabricación?
La mezcla en estado fundido suele tardar de dos a cuatro horas por lote, dependiendo del polímero y del recipiente; la filtración, la formación y el enfriamiento son continuos y se miden en minutos. El tiempo de entrega total depende de los programas de recubrimiento y el corte, no de la química.
¿El proceso está libre de disolventes?
Sí. Los termofusibles son 100% sólidos, por lo que las principales liberaciones volátiles provienen de la limpieza y de cualquier fracción de cera o aceite en la formulación, no de un solvente portador.
¿Qué temperatura alcanza la masa fundida?
La mayoría de las mezclas de uso general funcionan entre 150 °C y 200 °C. Los grados de EVA de baja temperatura para sustratos sensibles al calor se pueden procesar entre aproximadamente 90 °C y 120 °C, razón por la cual la selección del grado debe depender del sustrato, no de la máquina.
¿Puede una línea producir películas, bandas y polvo?
Rara vez con la misma calidad. La película necesita rodillos de fundición y enfriamiento, la banda necesita un rodillo grabado y un flujo de aire controlado, y el polvo necesita molienda y clasificación. La mayoría de las plantas se especializan y subcontratan el resto.
¿Por qué un mismo producto se comporta diferente entre lotes?
Por lo general, se trata de una variación de la dosis o del historial de calor en lugar de un cambio de fórmula. Solicite el registro del lote: el punto de ablandamiento y la viscosidad mostrarán si la masa fundida estaba más caliente, se mantuvo por más tiempo o se dosificó de manera ligeramente diferente.
El proceso de fabricación no es una caja negra y no debe tratarse como tal durante la adquisición. Pregunte qué controles de etapa se registran, cómo se eliminan las motas y los bloqueos y qué muestran las muestras retenidas un año después. Los proveedores que pueden responder con números suelen ser aquellos cuyos rollos se desenrollan de la misma manera en el mes doce que en la semana uno.





Contáctenos