


 英语
 中文简体
 西班牙语
 阿拉伯语

El punto de fusión de un adhesivo termofusible no es un número único; es el rango de temperatura en el que el polímero se ablanda lo suficiente como para fluir, humedecer un sustrato y luego desarrollar fuerza de unión a medida que se enfría. Como guía de trabajo, los grados de EVA generalmente se ablandan entre 60 y 95 °C, los grados de PA entre 110 y 180 °C, los grados de PSE entre 100 y 140 °C y los grados de TPU entre 70 y 120 °C. Las temperaturas de aplicación normalmente se establecen entre 20 y 60 °C por encima de esos rangos.
Esa distinción es importante en la etapa de compra. Una figura copiada de una prueba de anillo y bola, de un escaneo DSC o de una prueba interna puede parecer un "punto de fusión" al tiempo que describe un comportamiento diferente. La pregunta práctica no es "¿Qué grado tiene el número más alto?" sino "¿A qué temperatura fluye, se humedece y se mantiene este grado en mis condiciones de servicio?"
Contenido
- Qué significa "punto de fusión" en una especificación de fusión en caliente
- Rangos de fusión típicos según la química del adhesivo
- Por qué la temperatura de aplicación es superior al punto de fusión
- Cómo verificar una afirmación del punto de fusión antes de la compra
- Adaptación del rango de fusión al riesgo del sustrato y del proceso
- Preguntas frecuentes
Qué significa "punto de fusión" en una especificación de fusión en caliente
La mayoría de las hojas de datos de fusión en caliente informan un punto de reblandecimiento o un rango de fusión, no un punto de fusión agudo. Los adhesivos termofusibles son sistemas 100 % termoplásticos: no contienen disolventes ni portadores de agua, por lo que la formación de la unión depende del calor, la presión y el enfriamiento. Los grados de EVA tienden a mostrar una región de ablandamiento más amplia debido a su estructura polimérica; Los grados de PA y PES suelen ser más cristalinos y pueden mostrar una ventana de flujo más estrecha, pero aún se comportan como una variedad en la producción.
A menudo se mezclan cuatro términos en citas y discusiones técnicas:
- Punto de reblandecimiento: un resultado de prueba de un método definido, comúnmente de anillo y bola, que muestra cuándo el adhesivo se deforma bajo el calor.
- Rango de fusión: la banda de temperatura donde las regiones cristalinas se funden y el polímero se vuelve fluido.
- Temperatura de aplicación: la temperatura de funcionamiento del recipiente de pegamento, la boquilla o el laminador, elegida para la viscosidad, la impregnación y la velocidad de la línea.
- Resistencia al calor: la capacidad de la junta adherida para soportar cargas a la temperatura de servicio, a menudo evaluada mediante pruebas de corte o despegado después del envejecimiento por calor.
Rangos de fusión típicos según la química del adhesivo
La química establece el rango general, pero el grado, el peso molecular y la formulación pueden variarlo entre 20 y 40 °C. Los valores siguientes son puntos de partida típicos para una revisión técnica, no sustituyen a una hoja de datos de calificaciones ni a una prueba de línea.
| quimica | Rango típico de ablandamiento o fusión | Temperatura de aplicación común | Notas practicas |
|---|---|---|---|
| EVA | 60–95°C | 120–180°C | Bajo costo, buena flexibilidad, amplia adhesión; Menor resistencia al calor que PA o PES. Común en embalajes, textiles y laminación en general. |
| PA | 110–180°C | 160–220°C | Mayor resistencia al calor y fuerza; Adecuado para interiores de automóviles y textiles técnicos. Necesita un control de temperatura más estricto. |
| PES | 100–140°C | 140–180°C | Buena adhesión a sustratos polares; Disponible en polvo y película. Útil cuando se requiere una unión limpia y sin solventes. |
| TPU | 70–120°C | 120–170°C | Elástico y flexible; Adecuado para calzado, películas elásticas y compuestos flexibles. La resistencia al calor depende del grado. |
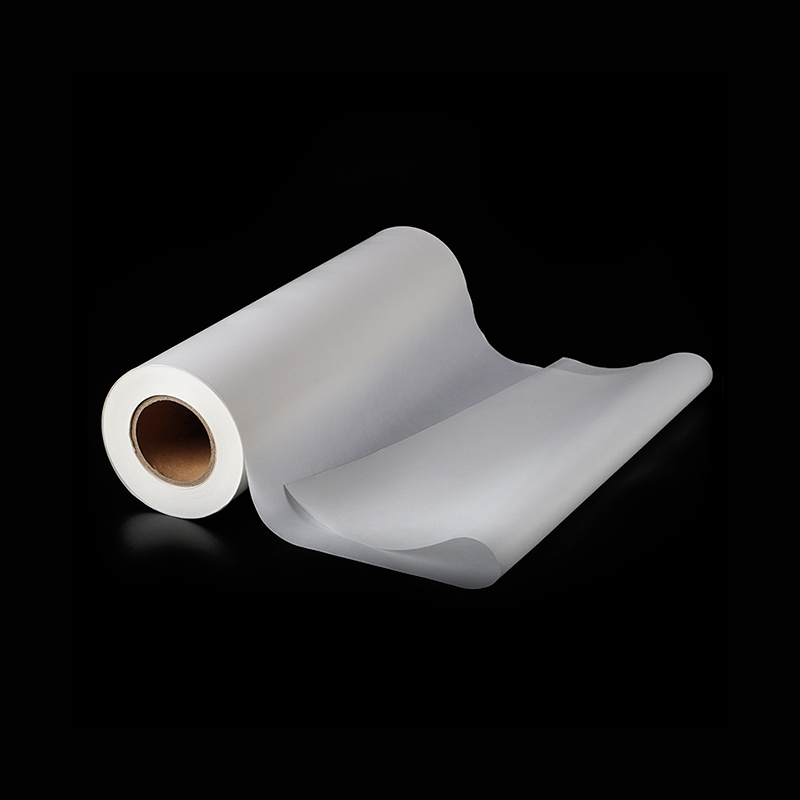
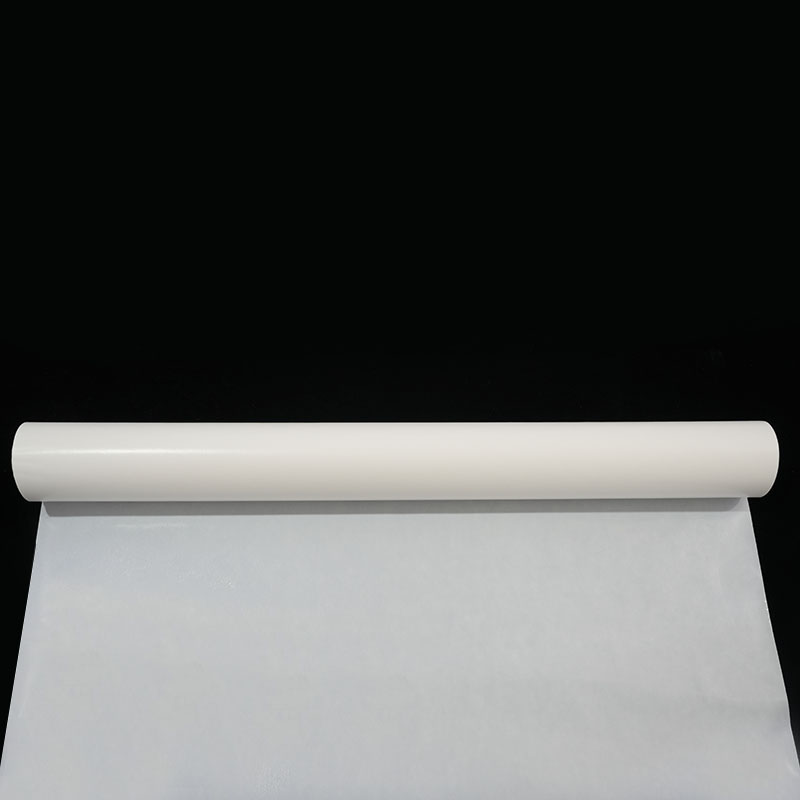
La película de PES con papel soporte es un ejemplo en el que el rango de fusión citado debe leerse junto con el comportamiento del papel desprendible y las condiciones de prensa. Una película que fluye bien a 150°C aún puede fallar si el revestimiento antiadherente atrapa aire o el ciclo de prensado es demasiado corto.
 Película adhesiva termofusible de PES con papel antiadherente Película de PES translúcida blanca con papel antiadherente; verifique el rango de fusión junto con el comportamiento del revestimiento antiadherente y las condiciones de prensado para uniones textiles, automotrices, electrónicas y de embalaje. Ver producto →
Por qué la temperatura de aplicación es superior al punto de fusión
El calor del proceso debe hacer más que fundir el polímero; debe reducir la viscosidad, humedecer el sustrato y sobrevivir a la velocidad de la línea. Por eso la temperatura de aplicación suele estar muy por encima del punto de reblandecimiento. Un EVA con ablandamiento a 90°C puede funcionar a 150-170°C en una línea de envasado rápido, mientras que un grado de PES a 120°C puede necesitar 160-180°C para lograr un flujo adecuado en un corto tiempo de permanencia.
Varias variables empujan el punto de ajuste hacia arriba o hacia abajo:
- Velocidad de la línea y tiempo de permanencia: las líneas más rápidas necesitan una impregnación más rápida, lo que a menudo requiere una temperatura o presión más alta.
- Disipador de calor de sustrato: el metal, el vidrio y los textiles gruesos absorben el calor rápidamente; La espuma y la película delgada pueden distorsionarse si la temperatura es demasiado alta.
- Peso del recubrimiento: una capa adhesiva más pesada necesita más calor para llegar a la interfaz de unión.
- Tiempo abierto: el intervalo entre la aplicación y el pegado debe ser lo suficientemente largo para que el adhesivo permanezca pegajoso.
Usar el “punto de fusión más 20°C” como regla universal es arriesgado. Un grado con un rango de punto de fusión bajo aún puede necesitar una temperatura de boquilla alta para alcanzar una viscosidad baja, y un grado de punto de fusión alto puede fallar si el sustrato no puede tolerar el calor requerido.
Cómo verificar una afirmación del punto de fusión antes de la compra
Solicite el método de prueba, un certificado de lote y una prueba en su sustrato real; una sola temperatura no es suficiente. Un punto de reblandecimiento de anillo y bola puede ser útil para la inspección entrante, mientras que DSC proporciona una huella térmica. Los datos de viscosidad a la temperatura de aplicación propuesta suelen ser más útiles para establecer la línea que el punto de fusión solo.
| Prueba o documento | lo que te dice | lo que no te dice |
|---|---|---|
| Punto de reblandecimiento de anillo y bola | Un valor comparativo de ablandamiento por calor según un método definido. | Viscosidad real, tiempo abierto o fuerza de unión en su sustrato |
| Escaneo térmico DSC | Comportamiento de inicio, pico y cristalinidad de fusión. | Cómo funciona el adhesivo en una olla caliente o laminadora |
| Curva de viscosidad | Comportamiento del flujo a las temperaturas de aplicación propuestas. | Resistencia al calor de la junta acabada. |
| Prueba de corte o pelado después del envejecimiento por calor | Rendimiento a temperatura de servicio del conjunto adherido | Envejecimiento a largo plazo en todas las condiciones de uso final. |
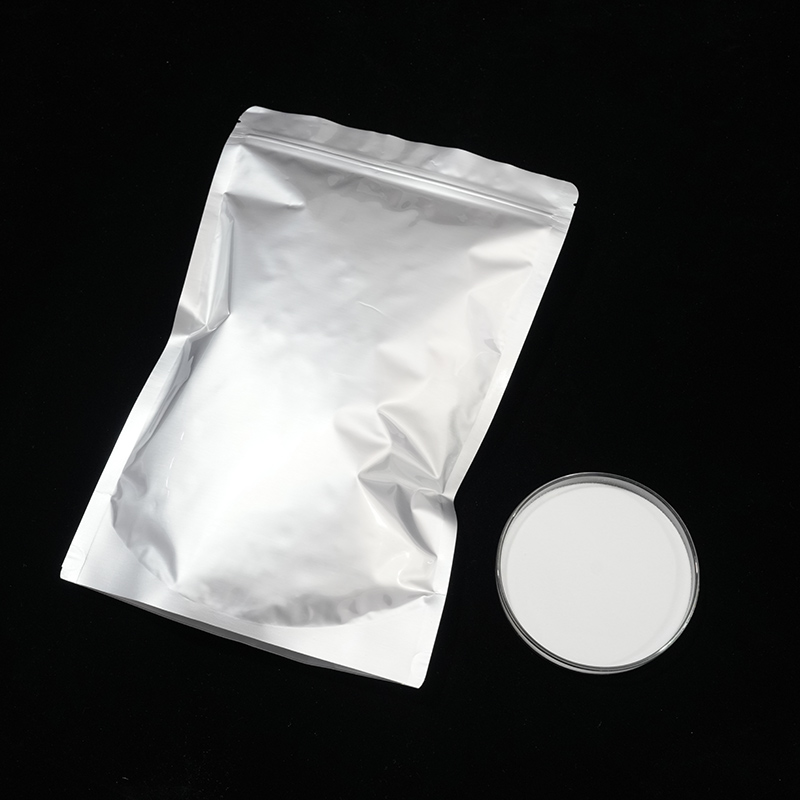
Para los grados de polvo, el tamaño de las partículas, la densidad aparente y la captación de humedad pueden afectar el comportamiento de fusión en el horno o en la unidad de dispersión de polvo. Dos polvos con el mismo punto de reblandecimiento nominal pueden comportarse de manera diferente si uno tiene una distribución de tamaño de partícula más amplia o una tendencia a aglomerarse.
 Polvo adhesivo termofusible de TPU FN-T1003 Polvo de poliuretano termoplástico con rango de fusión de 100 a 120 °C y unión elástica a textiles, cuero, películas y esponjas; compare los grados de menor punto de fusión con las necesidades de resistencia al calor. Ver producto →
Adaptación del rango de fusión al riesgo del sustrato y del proceso
Elija el rango de fusión más bajo que aún supere los requisitos de resistencia al calor y velocidad de línea. Los grados de EVA o TPU de bajo punto de fusión reducen la distorsión térmica en espuma, películas delgadas, telas recubiertas y envases sensibles al calor. Los grados de PA o PES con mayor punto de fusión son más apropiados cuando la parte adherida debe sobrevivir a las temperaturas de la cabina de verano, al planchado o a la exposición repetida al calor.
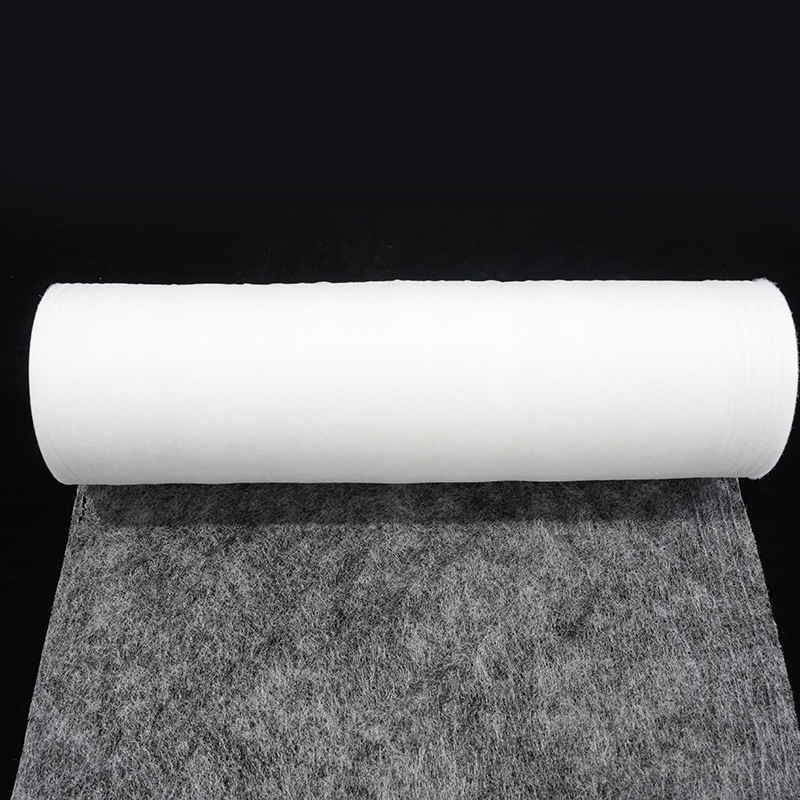
Para el pegado de interiores de automóviles, es posible que se necesite un grado de PA o PES de alto punto de fusión para resistir el envejecimiento por calor en los paneles de las puertas, los revestimientos del techo o los componentes de los asientos. Para el embalaje, el tiempo abierto y la velocidad de la línea a menudo importan más que el número de la hoja de datos, porque una línea rápida puede enfriar el adhesivo antes de que llegue el segundo sustrato. Para calzado y compuestos elásticos, los grados de TPU ofrecen flexibilidad, pero el grado aún debe compararse con el material superior y la suela. La gama de bandas adhesivas termofusibles cubre diferentes formas y espesores que pueden adaptarse a estas ventanas de proceso.
El riesgo de adquisición suele ser mayor cuando un comprador compara sólo el punto de fusión e ignora la tolerancia, la viscosidad y la compatibilidad del sustrato. Una variación del lote de ±5°C puede ser aceptable en un proceso y perjudicial en otro, especialmente en líneas de alta velocidad o sustratos delgados. Defina un rango de inspección entrante y solicite datos a nivel de lote en lugar de un único valor de catálogo.
 Rollo completo de banda adhesiva termofusible PA Todo el rollo de banda adhesiva termofusible de PA es un adhesivo especial procesado a partir de material de poliamida termoplástica (PA) de alta calidad. Este producto existe en forma de... Ver producto →
Preguntas frecuentes
¿Es siempre mejor un punto de fusión más alto?
No. Un punto de fusión más alto puede mejorar la resistencia al calor, pero también aumenta la temperatura del proceso, el uso de energía y el riesgo de dañar los sustratos sensibles al calor. Haga coincidir el grado con la temperatura de servicio y el límite del sustrato, no con el número más alto disponible.
¿Cuál es la diferencia entre punto de fusión y punto de ablandamiento?
Un punto de reblandecimiento es el resultado de una prueba de un método definido, a menudo de anillo y bola; un punto de fusión suele ser una transición térmica más estrecha medida por DSC u otro método térmico. Ninguno de los valores por sí solo predice la fuerza de unión, el tiempo abierto o la resistencia al calor.
¿Puede un adhesivo termofusible funcionar para aplicaciones de EVA, PA, PES y TPU?
No. Cada química tiene diferente polaridad, viscosidad, flexibilidad y resistencia al calor. Un grado de película de PES no se adapta automáticamente a un proceso de banda de PA o una aplicación de polvo de TPU, incluso si los rangos de fusión citados se superponen.
¿Cuánta variación de lote debo esperar?
La variación típica del punto de reblandecimiento suele estar dentro de aproximadamente ±5 °C para un grado controlado, pero la tolerancia del proveedor y la ventana de su proceso deben confirmarse por escrito. Establezca la inspección entrante en función del riesgo real, especialmente para líneas de alta velocidad y sustratos delgados.





Contáctenos